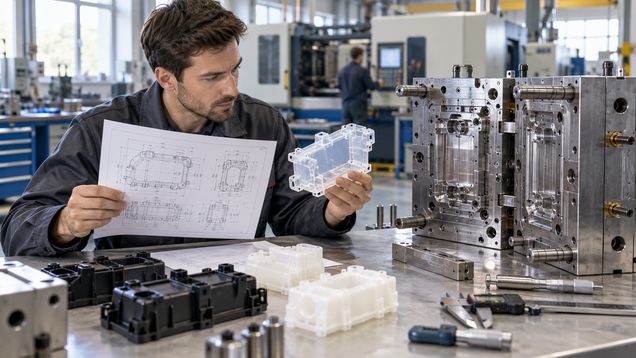
Изготовление пресс-форм начинается с согласования геометрии детали, полимера, объёма выпуска и требований к поверхности. Для изготовления пресс-форм заказчик и подрядчик фиксируют критичные размеры, ожидаемый ресурс, параметры литьевого оборудования и порядок приёмки. Это помогает оценить конструкцию оснастки до запуска проекта.
Исходные данные определяют оснастку
Изготовление пресс-форм начинается с описания будущей детали и условий её применения. Подрядчику передают актуальную трёхмерную модель, чертёж с размерами и допусками, сведения о сопряжённых элементах и назначении изделия. Если модель менялась, указывают точную версию, по которой нужно рассчитывать форму.
Отдельно отмечают поверхности, отвечающие за посадку, герметичность, защёлкивание или движение. Для внешнего вида задают зоны, где нельзя размещать следы толкателей, линию разъёма или литниковую точку. Без такой расстановки приоритетов исполнитель может изготовить полость по геометрии файла, но результат не совпадёт с условиями сборки или предъявляемым видом детали.
При изготовлении пресс-форм усадку полимера согласуют с учётом материала, геометрии и условий переработки. Поэтому функциональные допуски на пластик нельзя автоматически копировать с металлических чертежей. К модели прикладывают точное обозначение материала, цвет и сведения о наполнителе: эти данные влияют на заполнение, износ формы и возможную разницу свойств между партиями.
Конструкция подбирается под выпуск
Количество гнёзд оценивают по объёму серии и желаемому выпуску за смену, но сопоставляют также цену формы, длительность цикла и сложность обслуживания. Несколько гнёзд увеличивают число деталей за цикл, однако требуют сбалансированного заполнения и охлаждения. Для небольшой партии более простая оснастка может оказаться экономичнее многогнёздной.
При выборе схемы подачи сравнивают холодный и горячий каналы. В холодном канале заготовка литника обычно остаётся после цикла; в горячем расплав проходит через нагреваемые каналы. Выбор меняет количество отходов, обслуживание и стоимость оснастки, а пригодность системы зависит от изделия, полимера и программы выпуска.
Положение линии разъёма определяет место соединения половин формы и след на детали. Его согласуют с направлением раскрытия, видимыми поверхностями и возможностью извлечения изделия. Для глубоких участков или боковых отверстий могут потребоваться ползуны и другие подвижные узлы; подрядчик показывает их движение и доступ для обслуживания на модели.
Компетенция исполнителя видна по процессу
Портфолио оценивают по сходству проектов: материалу, габаритам, числу гнёзд, требуемой точности и отделке. Фотография собранной формы не показывает, насколько стабильно она выпускает детали. Попросите объяснить, кто отвечает за проектирование, обработку, сборку, пробный запуск и устранение замечаний после него.
Само изготовление пресс-форм стоит начинать после инженерного анализа модели и согласования изменений. На этом этапе проверяют возможность заполнения, охлаждения и извлечения детали, а также доступ инструмента к элементам полости. Подрядчик оформляет предложения отдельно от исходной геометрии: изменение изделия может повлиять на его функцию и требует утверждения владельцем проекта.
Для похожего проекта запросите обезличенный пример сборочного чертежа, спецификации компонентов или протокола испытания. Уточните, какие операции выполняет подрядчик, а какие передаёт субподрядчикам, кто контролирует их результат и кто отвечает за итоговую сборку. Такая схема допустима, если контроль и сроки заранее описаны.
В смете перечисляют проектирование, стандартные компоненты, обработку плит и вставок, термообработку, сборку, испытания и доставку. Если расчёт предварительный, исполнитель указывает допущения и данные, после уточнения которых цена изменится. Попросите назначить ответственного за согласование чертежей до начала обработки и сообщать, когда требуется решение заказчика.
Проверьте совместимость с машиной
Форма должна помещаться на выбранный термопластавтомат и работать в пределах его параметров. Проверяют размеры плит, расстояние между колоннами, допустимые высоту и вес оснастки, ход раскрытия и усилие смыкания. Эти значения берут из документации к машине, а не оценивают на глаз.
С объёмом впрыска сопоставляют массу детали и литниковой системы; также уточняют параметры узла впрыска и доступный ход выталкивателя. Если оснастку планируют использовать на разных машинах, подрядчику передают характеристики каждой. До выпуска чертежей фиксируют крепление, центрирующее кольцо, отверстия выталкивателя и точки охлаждения.
Для горячеканального блока дополнительно согласуют электрические подключения и требования к контролю нагрева. Несовпадение интерфейсов иногда устраняют переходными элементами, но это может повлиять на наладку и время смены формы. Все такие решения лучше закрепить в чертеже, чтобы наладчик получил понятную схему подключения.
Сравнение сроков и условий
Предложения сравнивают только при одинаковой комплектности. Уточняют число гнёзд, материал элементов формы, вид каналов, объём пробных отливок, состав документации и гарантийные условия. Приступая к изготовлению пресс-форм, стороны должны одинаково понимать, включены ли испытания, перевозка, монтаж оснастки на площадке и повторный запуск после доработки.
График связывают с этапами: анализ модели, согласование конструкции, изготовление, сборка, испытание и закрытие замечаний. Отдельно прописывают, кто и в какой срок утверждает чертежи. Если заказчик меняет геометрию или задерживает согласование, подрядчик заранее сообщает влияние изменения на срок и стоимость.
Низкая начальная цена может не включать операции, важные для запуска: контрольные образцы, измерения или корректировку после пробного литья. Попросите перечислить исключения из предложения и стоимость дополнительных работ. Если выбор материала ещё не завершён, расчет делают по явно указанному варианту, иначе сметы разных исполнителей могут опираться на несопоставимые условия.
Пробное литьё и критерии приёмки
До испытания согласуют машину, марку полимера, цвет и добавки. Если для материала требуется сушка, в протоколе указывают подготовку по документации поставщика. На образцах отмечают номер гнезда и дату; это помогает отделить различия между полостями от изменений материала или режима.
План контроля содержит критичные размеры, способ базирования детали, измерительный инструмент и момент проведения замера. Геометрия отливки может зависеть от охлаждения и условий после извлечения, поэтому стороны заранее договариваются о выдержке и подготовке образцов. Формулировка «проверить размеры» без метода оставляет место разным трактовкам.
Во время пробного литья записывают параметры процесса, время цикла, работу выталкивания и замечания по поверхности. Начальную настройку отделяют от контрольного прогона, который проводят после согласованной стабилизации режима. Число принятых образцов и допустимые отклонения устанавливают в плане испытаний, а не выбирают после получения результата.
Если деталь не проходит критерий, замечание связывают с конкретным образцом и размером. Стороны определяют, проверяют ли режим переработки, модель, материал или конструкцию формы. После доработки выпускают новую серию образцов по тому же методу, чтобы сравнить результат с исходным протоколом.
Договор и передача оснастки
В договоре на изготовление пресс-форм фиксируют версию модели и чертежей, состав поставки, календарный план, критерии испытаний и порядок оформления замечаний. Отдельно указывают владельца формы, место её хранения, порядок вывоза и права на проектную документацию. Передавать файлы подрядчику следует по согласованному каналу с указанием версии.
Гарантийные условия описывают срок, покрываемые дефекты и порядок определения причины отказа. Дефект изготовления, обычный износ и повреждение при нарушении правил обслуживания относятся к разным ситуациям. Уточняют также срок реакции на обращение и доступность стандартных запасных элементов.
Вместе с формой запрашивают актуальную сборочную модель, чертежи, спецификацию, схему подключений и инструкцию обслуживания. В ней указывают точки смазки, допустимую очистку, консервацию и условия хранения. Для изготовления пресс-форм, которые планируют перемещать между площадками, в паспорте также фиксируют совместимые машины, идентификатор оснастки и ответственного за её комплектность.