Нарезка резьбы нужна, когда на новой детали требуется получить соединение с заданным профилем и обеспечить совместимость с ответной частью. До заказа определяют стандарт нарезки резьбы, тип, шаг, диаметр, направление, материал и требования к посадке; если чертежа нет, образец помогает проверить сопряжение, но его параметры нужно согласовать.
Сначала определяют тип соединения
Резьбовое соединение состоит из наружного профиля на стержне или штуцере и внутреннего профиля в отверстии либо гайке. Для выбора способа нарезки резьбы укажите, какая поверхность обрабатывается и с какой деталью она будет сопрягаться. По фотографии часто нельзя надёжно определить шаг и профиль, поэтому лучше передать чертёж, спецификацию или саму ответную деталь.
Для крепежа обычно задают метрический профиль. Трубное соединение может использовать цилиндрический или конический профиль; тип задают по стандарту и способу уплотнения, а не выбирают по внешнему виду. Ходовой винт может иметь трапецеидальную форму. Эти варианты различаются геометрией и назначением. Нарезка резьбы бывает внутренней или наружной, правой или левой, однозаходной либо многозаходной; специальные признаки нужно указать явно.
Параметры для расчёта заказа
В обозначении задают профиль, номинальный диаметр и шаг. Шаг — расстояние между соседними одноимёнными точками профиля вдоль оси; для некоторых типов используют дюймовую запись или число витков на заданной длине. Всегда указывайте единицы измерения и применяемый стандарт, если он известен.
Для требуемой посадки одного диаметра недостаточно. На чертеже указывают поле допуска или класс точности, длину резьбовой части, а также требования к её началу и окончанию. Если допуск не задан, согласуйте посадку с конструктором или владельцем узла, а не выбирайте её по предположению исполнителя.
- Поверхность: внутренняя или наружная, профиль и стандарт.
- Размер: номинальный диаметр, шаг и число заходов, если их несколько.
- Направление, длина рабочего участка и требуемый допуск.
- Материал, твёрдость и состояние заготовки.
- Ответная деталь для контроля совместимости.
- Покрытие, фаска, канавка выхода и шероховатость, если заданы.
Если резьба подходит к уступу или дну глухого отверстия, укажите расстояние до препятствия и нужную глубину полного профиля. Глубина сверления и длина резьбового участка различаются: на дне может оставаться зона, где инструмент не сформировал полноценный профиль. Допустимость канавки выхода тоже согласуют по чертежу.
Как выбирают способ обработки
При нарезке резьбы метод зависит от формы детали, материала, серии, доступа к поверхности, точности и оснастки мастерской. Исполнитель оценивает, как закрепить заготовку, подвести инструмент и удалить стружку. Попросите назвать предполагаемый способ и предупредить об ограничениях до расчёта цены.
Метчик, плашка или станок
Метчик формирует внутреннюю резьбу, плашка — наружную. Их часто применяют для типовых размеров и небольших партий при наличии оснастки нужного профиля; до работы проверяют подготовительное отверстие или диаметр стержня. Для глухого отверстия заранее согласуют глубину и место для стружки, а инструмент выбирают с учётом материала.
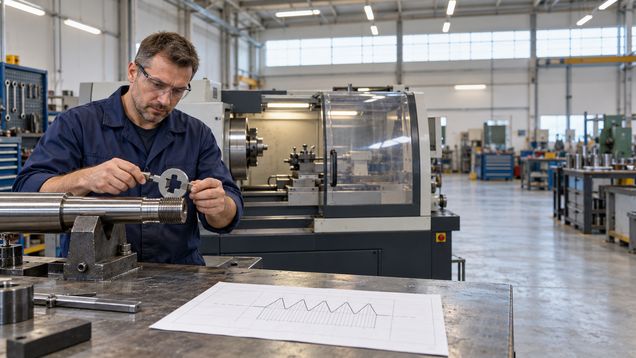
Нарезка резьбы на токарном станке подходит деталям, которые можно установить и вращать относительно резца. Способ используют для разных диаметров и профилей, если станок и наладка позволяют выдержать заданный шаг. Тонкостенную или длинную заготовку нужно закреплять так, чтобы не повредить её и не вызвать заметную деформацию.
При резьбофрезеровании фреза движется по траектории вокруг оси детали или отверстия. Оно может подойти для крупных внутренних профилей или сложного доступа, однако применимость зависит от станка, инструмента и геометрии. Настройка программы и оснастки влияет на стоимость, поэтому этот вариант не всегда экономичен для единичной простой детали.
Для особого шага, большого диаметра или ответственной посадки выясните, есть ли у мастерской подходящий инструмент и средства контроля. Сам факт наличия токарного станка не подтверждает возможность выполнить любой профиль. Замену способа или изменение чертежа согласуют до обработки.
Материал и очередность операций
Сталь, алюминиевые сплавы, латунь и пластики требуют разных инструментов и режимов. На выбор также влияют марка, твёрдость и состояние материала. Если марка неизвестна, передайте паспорт заготовки или согласуйте её определение; цвет стружки и магнит не дают надёжной идентификации.
Сообщите, закаливалась ли деталь, была ли сварка и планируется ли покрытие. Покрытие может изменить размеры сопрягаемых поверхностей, поэтому документация может требовать выполнить профиль с учётом слоя или провести обработку в определённой очередности. Исполнитель и заказчик фиксируют эту последовательность до начала работ.
Проверьте припуск и возможность закрепить заготовку. Овальность, коррозия, трещины, сварной шов или деформированный конец могут помешать обработке и контролю. Покажите такие особенности до согласования срока: иногда нужна предварительная подготовка, а иногда безопасно закрепить деталь нельзя.
Контроль готового профиля
После обработки проверяют профиль, шаг, диаметр и длину участка средствами измерения, подходящими к стандарту и допуску. Для серийных изделий применяют проходные и непроходные калибры: их выбирают под конкретный размер и класс точности. Обычная гайка может показать, что пара свинчивается, но не заменяет калибр и не подтверждает все размеры.
Для единичной детали можно согласовать примерку с ответной частью, если отдельного калибра нет. Она подтверждает совместимость пары, но не все требования чертежа. Протокол измерений или проверку каждой детали зафиксируйте в заказе до начала работы: такой контроль влияет на затраты и сроки.
Образец или ответную деталь передают исполнителю только после согласования её сохранности и возврата. Если соединение заедает, не прикладывайте силу: так можно повредить первые витки и затруднить оценку результата. Отметьте место дефекта и уточните, допустима ли зачистка без изменения размера.
Сравнение предложений и приёмка
Сравнивайте стоимость по одной спецификации и одинаковому объёму. На цену влияют подготовка заготовки, наладка, инструмент, количество деталей и согласованный контроль; материал, покрытие, упаковку и доставку могут считать отдельно. Для единичной детали настройка занимает заметную долю работ, а в партии важна повторяемость.
Перед отправкой спросите, какие размеры требуют уточнения, возможно ли изготовить пробное изделие и какой срок действует после получения пригодной заготовки. Специальный инструмент или отсутствие оснастки могут изменить календарный срок. Формулировка «стандартная резьба» недостаточна: в заявке нужны обозначение, допуск и согласованный чертёж.
Зафиксируйте количество, материал, размерный вызов, длину участка, направление, покрытие и способ приёмки. Отдельно укажите, кто предоставляет ответную часть и утверждает пробный образец. Если чертежа нет, приложите размерный эскиз и фото детали с масштабом; неизвестные параметры оставьте на согласование.
Безопасность и контроль первой детали
Во время обработки опасны вращающаяся заготовка, патрон и режущий инструмент. Оператор работает с ограждениями и останавливает станок перед измерением; заказчику нельзя входить в рабочую зону или касаться детали без разрешения персонала. Стружку не снимают руками и не проверяют размеры на вращающейся детали.
До запуска партии согласуйте контроль первого изделия: нарезка резьбы выполняется на одной детали, которую изготовитель проверяет калибром или согласованной ответной частью. Заказчик подтверждает размеры и посадку до обработки остального количества.
\nЕсли нарезку резьбы выполняют до нанесения покрытия, отдельно укажите этап приёмки и способ проверки готового сопряжения.