Сварка трением соединяет металлические детали нагревом от относительного движения и осевого усилия без обычной жидкой сварочной ванны. Перед заказом сварки трением уточняют совместимость материалов, тип оборудования, допуски на укорочение и способ проверки соединения. Режим и критерии приёмки согласуют заранее.
Как формируется соединение
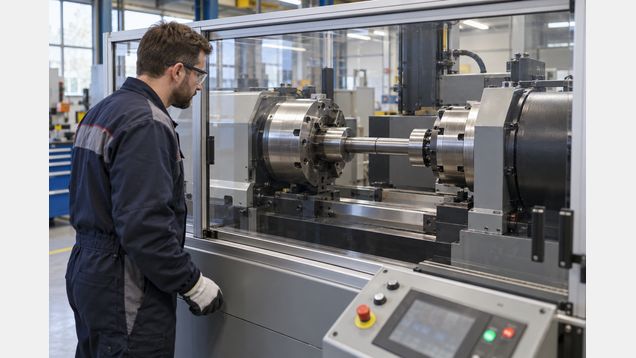
При вращательной технологии одну деталь прижимают торцом к другой и вращают относительно неё. Трение нагревает поверхности до пластичного состояния, а давление вытесняет часть размягчённого металла вместе с оксидами и загрязнениями из зоны стыка.
Когда достигнут заданный режим, вращение останавливают и прикладывают осевое усилие для уплотнения соединения. На наружной стороне появляется кольцевой наплыв металла — грат; после сварки его могут снять механической обработкой, если это предусмотрено чертежом.
В инерционном варианте энергию к вращающейся детали сначала передаёт маховик, а затем его скорость снижается при контакте и осевой нагрузке. Линейная сварка трением создаёт возвратно-поступательное движение, а не вращение вокруг оси; конкретный процесс выбирают по форме деталей и требованиям изделия.
Сварка трением отличается от процесса с перемешиванием (FSW). При последней инструмент движется вдоль стыка пластин и перемешивает металл, тогда как при вращательной стыковой технологии контактируют торцы деталей и формируется грат; в заявке важно указать нужный вариант, чтобы не получить предложение по другой технологии.
Для каких деталей подходит метод
Процесс применяют для деталей, которые можно надёжно зажать и свести в стык: валов, штоков, труб, стержней и некоторых заготовок из разных металлов. Совместимость материалов нельзя определять только по тому, что обе детали металлические; разница в теплопроводности, пластичности и температурном поведении может потребовать пробной сварки.
Для подбора технологии передайте чертёж с размерами, обозначения материала и сведения о термообработке. Укажите нагрузки, рабочую среду, допустимое биение, длину после сварки, требования к внешней поверхности и участкам, где грат можно удалять.
Технологию сварки трением согласуют с геометрией стыка и возможностями станка. Для вращательной схемы особенно важны соосность и надёжный захват детали; тонкостенные, короткие или сложнопрофильные элементы могут потребовать специальной оснастки либо другого способа соединения.
Обсудите, допускает ли конструкция осевое укорочение заготовок при сварочном цикле. Если длина готового изделия критична, этот параметр задают в чертеже или технологической карте и проверяют после обработки, а не корректируют только по внешнему виду наплыва.
Что подготовить к заказу
До расчёта цены подрядчику нужны материал и состояние обеих заготовок, размеры торцов, требуемый объём партии и условия эксплуатации соединения. Если на поверхности есть покрытие, окалина, масло или следы предыдущего нагрева, сообщите об этом и уточните, кто подготавливает стык.
Задайте критерии приёмки до начала работ: геометрические размеры, допустимое укорочение, внешний вид, необходимость срезать грат и вид контроля. Для несущей детали укажите расчётную нагрузку и применимый стандарт или чертёж, чтобы исполнитель не выбирал критерии после изготовления.
Если изделие критично для безопасности или отказ приводит к существенным потерям, согласуйте изготовление контрольного соединения и проверку процедуры на той же группе материалов и сопоставимых размерах. Такая проверка может включать механические испытания или неразрушающий контроль; точный набор определяют по требованиям к детали.
В международной практике требования к сварке металлических материалов могут задавать через ISO 15620:2019, который содержит положения для вращательной сварки трением, включая требования к процедуре и качеству. Этот стандарт применяют, если на него ссылается договор, отраслевое требование или проект; он не становится автоматически обязательным для любого соединения.
Как проверить возможности подрядчика
Спросите, каким способом выполнят соединение, какие размеры и материалы уже обрабатывали на выбранном оборудовании и как контролируют повторяемость цикла. Для серийного заказа важны не только отдельный удачный образец, но и стабильность параметров между деталями.
Попросите показать описание процедуры: подготовку торцов, способ зажима, последовательность движения, давление, остановку вращения и выдержку после осадки. Параметры подбирают для конкретного сочетания материалов и геометрии; универсального набора значений для всех деталей нет.
При сварке трением обычно регистрируют ключевые параметры машинного цикла, например скорость вращения, осевое усилие, время трения и величину укорочения. Для конкретной технологии список может отличаться; попросите подрядчика объяснить, какие данные записываются и как они сопоставляются с утверждённой процедурой.
Уточните квалификацию персонала и порядок контроля оборудования, зажимов и измерительных средств. Если операция выполняется по стандарту или договору, документы должны подтверждать, что процедура, оборудование и персонал соответствуют именно этому требованию, а не только общему опыту сварщика.
Контроль готового стыка
После операции осматривают стык и грат, измеряют длину, соосность и другие параметры, заданные чертежом. Равномерный внешний наплыв может быть полезным признаком стабильного цикла, но сам по себе не подтверждает прочность и отсутствие внутренних дефектов.
Выбор неразрушающего контроля зависит от конструкции, материала и характера возможного дефекта. Визуальный осмотр может выявить смещение и поверхностные повреждения, а внутреннее состояние оценивают только методами, подходящими к геометрии стыка; подрядчик должен объяснить область контроля и его ограничения.
Для подтверждения прочности на пробном соединении проводят испытания по согласованной процедуре. Образец должен быть изготовлен с теми же материалами, режимом, оснасткой и подготовкой поверхностей, что и рабочая партия; иначе результат может не характеризовать серийные детали.
Если грат удаляют, проверьте, что обработка не уменьшила размер за пределы допуска и не повредила основной металл возле соединения. При необходимости измеряют диаметр, длину и биение после обработки, поскольку эти параметры могут иметь значение для последующей сборки.
Приёмка и документы
Сварка трением считается принятой по условиям договора, когда идентифицированы детали, подтверждён режим изготовления и выполнены согласованные измерения или испытания. У заказчика должны быть понятные основания для решения, а не только устное сообщение, что станок «отработал нормально».
Сварку трением принимают по комплекту документов: маркировке партии, записи параметров цикла, результатам визуального контроля и протоколам испытаний, если они были предусмотрены. Проверьте, что номер образца или детали связан с записью цикла и что отклонения согласованы письменно.
Если обнаружены дефекты, несоосность или нестабильные параметры, отделите затронутую партию и зафиксируйте номера деталей. Подрядчик должен указать, что подлежит повторной обработке, что требует дополнительной проверки и какие изделия нельзя выпускать без решения ответственного инженера.