Ультразвуковая сварка соединяет детали высокочастотными колебаниями при прижатии инструмента; режим и оснастка зависят от материала и формы стыка. До заказа ультразвуковой сварки передают чертёж, марки материалов, требуемую прочность, размеры серии и условия эксплуатации, после чего согласуют контрольный образец и критерии приёмки.
Как работает ультразвуковой процесс
Ультразвуковая сварка металлов использует механические колебания инструмента, прижатого к деталям. Одна заготовка опирается на наковальню, а верхняя получает повторяющееся движение от рабочей насадки — сонотрода, который также называют рупором. Давление удерживает детали в контакте, а колебания создают относительное смещение поверхностей в зоне стыка.
При ультразвуковой сварке металлов микродвижение разрушает и вытесняет часть оксидных плёнок, увеличивает фактический контакт поверхностей и вызывает локальную пластическую деформацию. Связь образуется без расплавления всего объёма металла; свойства результата зависят от материала, подготовки, геометрии инструмента и режима. Поэтому один удачный образец не подтверждает автоматически качество деталей другой формы или толщины.
В производстве пластмассовых деталей принцип работы отличается: вибрация нагревает границу полимерных поверхностей, которые размягчаются или плавятся локально под давлением. После прекращения колебаний детали удерживают вместе до закрепления стыка. При заказе уточняй, какой именно материал сваривают: требования к соединению металлов нельзя переносить на полимеры и наоборот.
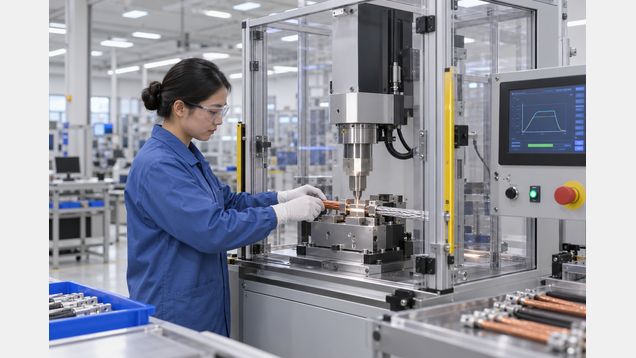
Установка обычно включает привод, преобразователь колебаний, усилитель, сонотрод и опору для детали. Фиксатор задаёт положение элементов и направляет усилие, а программа управления контролирует ход цикла по выбранным параметрам. В серийном производстве записывают применимые для установки показатели, например усилие, время, перемещение инструмента или поданную энергию; набор данных зависит от модели оборудования и задачи.
Где применяют и где есть ограничения
Металлические соединения этим способом используют для тонких листов, фольги, лент, проволок, клемм и выводов аккумуляторных элементов. Метод особенно востребован там, где важны короткий цикл, компактный стык и электрический контакт без припоя. Для бытовой техники, электротехники и батарейных сборок может потребоваться соединить медь с алюминием или закрепить проводник на токосъёмной детали, но пригодность конкретной пары подтверждают испытанием.
Ультразвуковая сварка подходит не для любого сечения и усилия в конструкции. Толстые или жёсткие детали могут хуже передавать колебания, а большая площадь соединения требует другой схемы инструмента и высокой мощности. Исполнитель должен показать, что его оборудование перекрывает размер изделия и режим производства; нельзя заключать о пригодности только по номинальной мощности генератора.
Материал и геометрия определяют возможную область соединения. Слишком твёрдая поверхность, покрытие, загрязнение или различия в толщине могут изменить сцепление и повредить рабочую насадку. До заказа проверь, что производитель знаком с требуемой комбинацией металлов и учитывает защитные покрытия, мягкие прослойки и состояние контактных поверхностей.
Пластмассы, текстильные материалы и тонкие металлические проводники относятся к разным производственным задачам, даже если станок использует ультразвуковой источник. Для полимеров заранее задают вид шва, герметичность и допустимые следы инструмента; для металлического электрического контакта важны проводимость и механическая прочность. В заявке укажи материал и назначение детали, чтобы не получить предложение по неподходящему процессу.
Как выбрать исполнителя и оборудование
Производитель, работающий с ультразвуковой сваркой, должен оценивать не только внешний вид детали, но и нагрузку, ресурс инструмента и стабильность цикла. Попроси примеры изделий с похожими материалами и соединениями, диапазон доступных размеров и описание проверок. Если продукт будет выпускаться серией, узнай, как контролируют износ инструмента и как выявляют отклонения до появления брака в партии.
Обсуди сонотрод и опорную оснастку до фиксации цены. Рабочая поверхность насадки передаёт колебания к стыку, а её форма и расположение зубцов влияют на контакт, удержание и отпечаток на детали. Опора должна исключать сдвиг заготовки и не препятствовать передаче энергии в нужную зону; конструкцию проверяют на пробном образце из фактических материалов.
Для сложной формы одной универсальной опоры может быть недостаточно. Исполнитель должен объяснить, какие поверхности базируют, какие размеры контролируют после цикла и как быстро меняют оснастку при переходе между артикулами. Уточни, входит ли проектирование инструмента в стоимость и кому принадлежат его чертежи, если оснастку изготовят специально под твой заказ.
Согласуй процедуру до выпуска партии: состав и состояние заготовок, способ установки, параметры контроля, допустимый внешний след, критерии брака и способ повторной проверки. Если производитель меняет сонотрод, опору, материал или программу цикла, изменение может повлиять на соединение; заранее установи, когда требуется повторная квалификация и утверждение контрольного образца.
Что подготовить перед заказом
Передай чертёж с размерами, допусками и обозначением зоны соединения. Для каждого компонента укажи марку материала, толщину, состояние поверхности и наличие покрытия. Если поставку металла организуешь сам, приложи сертификат партии и способ её маркировки, чтобы исполнитель мог связать результаты проверки с исходными заготовками.
Опиши рабочие нагрузки и условия эксплуатации. Для проводника это может быть ток, температура, вибрация и число циклов изгиба; для полимерного корпуса — герметичность, давление, химическая среда и допустимая деформация. Укажи, какие свойства принципиальны: прочность на отрыв, сопротивление контакта, герметичность или стабильный внешний вид.
Сообщи требуемый объём разовой и годовой партии, темп производства и сроки поставки. Для серийной работы попроси оценить время настройки, ресурс расходной оснастки, плановое обслуживание и запасные инструменты. Если деталь проходит последующую штамповку, сгибание, пайку или сборку, включи эти операции в план проверки, поскольку они могут выявить слабое место, незаметное на выходе станка.
До серийного запуска согласуй опытную партию и критерии её оценки. Образцы должны быть изготовлены из материалов и на оснастке, соответствующих рабочей серии. Если меняются поставщик материала или покрытие, подрядчик должен оценить необходимость дополнительных проб, а не считать прошлую настройку автоматически применимой.
Как проверяют готовые соединения
Сначала сверяют внешний вид, положение деталей и параметры цикла с утверждённой картой процесса. Следы насадки, смятие или изменение геометрии оценивают по чертежу: сами по себе они не доказывают ни хороший, ни плохой контакт. Для массового выпуска полезна запись машинных показателей по каждой детали или группе, если система позволяет связать их с серийным номером.
Механическую прочность проверяют на представительных образцах подходящим испытанием: отрывом, сдвигом, растяжением или изгибом. Для проводников дополнительно измеряют электрическое сопротивление контакта и проверяют его стабильность в согласованных условиях. Метод и пределы приёмки выбирают для функции изделия; результаты образца не заменяют проверку партии, если договор предусматривает иной объём контроля.
Для проволочных электрических соединений можно рассмотреть IEC 60352-9:2024, в котором приведены требования, методы испытаний и практические рекомендации для ультразвуковых соединений многожильных или гибких проводов из меди, медных сплавов, алюминия и его сплавов. Документ относится к указанным типам проводов и электрическим соединениям, а не ко всем ультразвуковым стыкам и тем более не к пластиковым корпусам. Применимость и действующую для проекта редакцию закрепляют в договоре.
Автоматическая запись энергии или акустического сигнала может помочь заметить нестабильный цикл, но только после сопоставления с результатами разрушающих испытаний. Для небольших точечных соединений неразрушающий контроль может быть ограничен чувствительностью и геометрией. Пусть подрядчик укажет, какие дефекты выбранная проверка находит, какую площадь она охватывает и какие выводы из результата делать нельзя.
Приёмка и документы
Ультразвуковая сварка считается принятой, когда маркировка деталей, данные о материалах и производственные записи связаны между собой, а результаты согласованных проверок соответствуют договору. В отчёте укажи номер партии, версию процедуры, результаты испытаний, отклонения и решение по несоответствующим изделиям. Если часть проверки выполняет заказчик, стороны заранее определяют порядок отбора образцов и передачи деталей.
Заказывая ультразвуковую сварку, закрепи, кто утверждает оснастку и образец, при каких изменениях повторяют квалификацию, какие документы передают с партией и кто разрешает отгрузку после отклонения. При спорном результате детали изолируют до совместной оценки; повторный цикл, ремонт или выпуск по отступлению допустимы только после документированного решения ответственных сторон.