Лужение создаёт на очищенной меди тонкий слой олова или припоя, который улучшает смачивание перед соединением. Способ лужения выбирают по материалу детали, припою и условиям эксплуатации. До работы проверьте совместимость флюса и основания, требования к защите и способ нагрева. Составы для труб, электрических контактов и бытовых деталей не взаимозаменяемы.
Для чего наносят слой
Лужение — это предварительное нанесение тонкого слоя оловянного сплава на металл перед пайкой или другим соединением. Оно помогает подготовленной поверхности равномерно смачиваться припоем и может уменьшить образование окислов до последующей операции. Покрытие не заменяет механическое крепление или правильно спроектированный контакт, если конструкция требует отдельного соединительного элемента.
На меди слой наносят для электрических деталей, проводников, небольших элементов и соединяемых поверхностей. Для крупных изделий способ выбирают с учётом массы детали и требуемой толщины покрытия; одной паяльной станции может быть недостаточно для равномерного прогрева. Перед обработкой определите, должна ли лужёная зона оставаться гибкой, проводить ток или выдерживать воздействие влаги.
Припой и флюс
Для лужения применяют припой, который совместим с основным металлом и последующим соединением. Составы различаются температурой плавления, механическими свойствами и содержанием свинца, поэтому ориентируйтесь на назначение детали и технические данные производителя. Не используйте припой неизвестного состава для питьевого водопровода, пищевого оборудования или чувствительной электроники.
Подбирая флюс, проверьте, что он предназначен именно для меди и выбранного припоя. Для электроники часто применяют специализированные составы, а для труб и иных систем — материалы с требованиями соответствующего стандарта; они не должны автоматически заменять друг друга. Сверяйтесь с этикеткой и паспортом безопасности, особенно если состав содержит активные или кислотные компоненты.
Для питьевой воды и пищевого контакта используйте только припой и флюс, разрешённые местными правилами для такого применения. Свинцовые материалы и неподходящие остатки флюса могут создать риск загрязнения, а бытовое название «оловянный» само по себе не подтверждает безопасность. Если назначение или состав неизвестны, не применяйте материал в трубопроводе или на поверхности, соприкасающейся с пищей.
Подготовка меди
Подготовка к лужению начинается с фиксации детали и очистки места соединения. Удалите окислы и загрязнения подходящей абразивной губкой или способом, разрешённым для детали, не повреждая тонкую стенку и соседнее покрытие. Смахните пыль чистой салфеткой и не касайтесь подготовленного участка пальцами.
До лужения обезжирьте поверхность средством, совместимым с металлом и будущим припоем. После очистки медь быстро покрывается новым оксидным слоем, поэтому флюс наносят без задержки и только на рабочую зону. Используйте небольшое количество состава: избыток усложняет очистку и может оставить активный остаток, вызывающий коррозию.
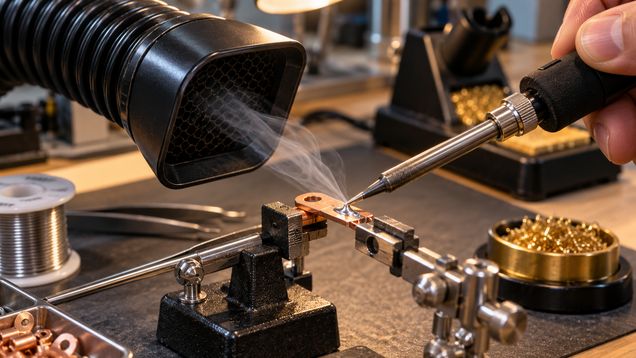
Заранее закрепите провод или деталь в держателе, чтобы руки оставались вдали от горячего инструмента. Разместите рядом припой, чистую салфетку и подставку для паяльника; уберите бумагу, растворители и другие горючие предметы. Если деталь крупная или тепло быстро уходит в массив, выберите инструмент, рассчитанный на её тепловую нагрузку.
Нанесение тонкого слоя
Лужение проводят с равномерным нагревом участка и подачей припоя на прогретую поверхность, а не только на жало инструмента. Тепла должно хватать для смачивания металла, но длительный перегрев обугливает флюс, повреждает изоляцию и меняет свойства детали. Начните с небольшого пробного участка и уточните рабочую температуру по паспорту припоя и оборудования.
Наносите припой тонкой плёнкой, ведя жало вдоль очищенной зоны и не оставляя массивных капель. Если металл не смачивается, остановитесь и проверьте чистоту, совместимость флюса, температуру и контакт инструмента. Не компенсируйте загрязнение чрезмерным количеством флюса или длительным нагревом.
Проверьте поверхность при хорошем освещении: слой должен покрывать участок равномерно, без пропусков, комков и заметных шариков припоя. Для небольшого проводника осмотрите также край изоляции, чтобы она не подплавилась и не попала под металл. При необходимости повторно очистите участок и нанесите новый слой по инструкции, а не нагревайте загрязнённый остаток снова.
Остатки флюса и безопасность
Нагретый припой и флюс могут выделять пары, раздражающие глаза и дыхательные пути; отдельные составы содержат опасные вещества. Работайте в проветриваемом месте, по возможности с местным удалением дыма, не наклоняйтесь над точкой нагрева и изучите паспорт безопасности. Защитите глаза и кожу от брызг, держите горячий инструмент на устойчивой подставке.
Если в припое есть свинец, не ешьте и не пейте на рабочем месте, не касайтесь лица и тщательно мойте руки после работы. Собирайте обрезки припоя и загрязнённые салфетки отдельно и утилизируйте по правилам для конкретных материалов. Не нагревайте неизвестные покрытия или старую краску: продукты их разложения могут быть вредными.
Остатки флюса удаляйте только способом, который предписан изготовителем. Некоторые активные составы требуют очистки после пайки, а неподходящий растворитель способен повредить изоляцию, лак или пластик рядом с соединением. Перед сборкой дождитесь остывания детали и убедитесь, что на ней не осталось липких или коррозионно-активных следов.
Проверка соединяемой зоны
Перед последующей пайкой проверьте, что покрытый участок чистый, ровный и не мешает посадке деталей. Убедитесь, что изоляция, резьба и подвижные части не повреждены, а припой соответствует требуемым электрическим или механическим характеристикам. Для трубопровода отдельно проверьте назначение припоя, флюса и соединения по местным требованиям.
Лужение завершают осмотром слоя и подготовкой к следующей операции, а не попыткой замаскировать дефект дополнительным нагревом. Если припой собирается каплями или покрытие отслаивается, заново очистите поверхность и выясните причину на пробном образце. К ответственной сборке переходите только после проверки материала, равномерности слоя и полного удаления тех остатков флюса, которые нельзя оставлять.