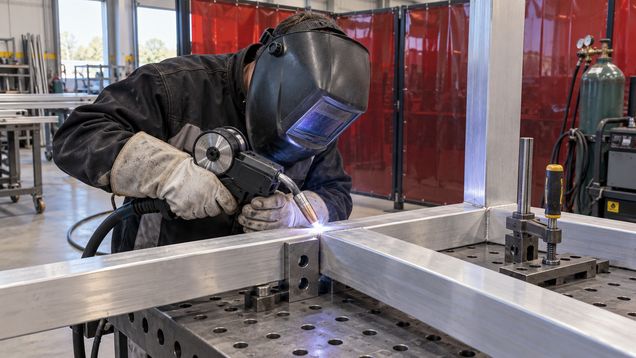
Сварка алюминия зависит от марки и состояния сплава, толщины деталей и требований к соединению. Перед сваркой алюминия уточните обозначение материала, подберите совместимый процесс и присадку, тщательно очистите кромки и организуйте удаление дыма. Для несущих или герметичных изделий порядок работ задаёт квалифицированная процедура.
Сначала определите сплав и задачу
Алюминий — не один материал с одинаковым поведением. Сплавы различаются составом, прочностью и реакцией на нагрев; у некоторых при сварке меняются свойства зоны рядом со швом. Поэтому сначала найдите маркировку листа или профиля и уточните, допускает ли конкретная марка выбранный процесс.
Сварка алюминия может потребовать особого подхода из-за тонкого оксидного слоя, который образуется на поверхности и плавится при более высокой температуре, чем основной металл. Если оксид, влага, масло или грязь попадают в соединение, возрастает риск дефектов. Чистая заготовка важна, но сама по себе не гарантирует качественный шов.
Уточните назначение детали, нагрузку и среду эксплуатации. Для декоративного элемента допустимый внешний вид может быть главным критерием, а для рамы, ёмкости или части машины важны расчётная прочность, герметичность и контроль. В ответственных конструкциях не выбирают способ по одному совету для «алюминия в целом».
На чертеже проверьте толщину, форму кромок, длину шва и доступ к соединению. Тонкий лист легче прожечь или деформировать, а массивная деталь отводит тепло иначе. Зазор, скос, фиксацию и последовательность участков определяют проект или технологическая карта.
Выберите технологию и расходные материалы
Способ зависит от марки сплава, толщины, положения и доступности шва. Аргонодуговой процесс применяют для точных работ и тонких деталей, полуавтоматическая сварка подходит для ряда производственных задач, если правильно подобраны проволока и режим. Пределы применения проверяют по документации оборудования и утверждённой технологии.
Для сварки алюминия присадочный материал подбирают по основному сплаву, механическим требованиям и условиям службы. Проволока или пруток должны быть совместимы с выбранным способом; обозначение сверяют с рекомендациями производителя материала и процесса. Не заменяйте присадку только потому, что у неё совпадает диаметр.
Сверьте требования к защитному газу, горелке, подающему механизму и подключению оборудования. Состав газа зависит от метода и задачи; настройки, подходящие для стали, нельзя автоматически переносить на алюминий. Неправильная подача проволоки или загрязнённая оснастка затрудняют стабильное формирование шва.
Для тонкой детали особенно важны контроль теплового ввода и устойчивое закрепление. Если деталь коробится, щель меняется или край начинает проваливаться, не продолжайте наплавлять металл без оценки причины. Скорректировать сборку или применить другой способ безопаснее до появления протяжённого дефекта.
Очистите и соберите соединение
Перед сваркой алюминия удалите масло, влагу, краску и грязь с поверхности и присадочного материала. Оксидный слой снимают подходящим механическим способом непосредственно перед работой в соответствии с процедурой. Не обрабатывайте кромку грязной ветошью: так загрязнение можно вернуть на уже подготовленный участок.
Используйте чистую оснастку, выделенную для алюминия. Щётка или абразив, которыми обрабатывали углеродистую сталь, могут оставить частицы железа. Храните очищенные детали сухими и защищайте их от пыли, масел и конденсата до сборки.
Проверьте, что детали совпадают по линии соединения и надёжно удерживаются в нужном положении. Зажимы не должны мешать доступу или оставлять следы, которые нарушат поверхность. Если после установки зазор стал неравномерным, заново проверьте подгонку, а не рассчитывайте закрыть его дополнительным металлом.
Влага и остатки очистителя могут привести к пористости или другим дефектам. После обезжиривания дайте поверхности полностью высохнуть и соблюдайте инструкцию средства. Не используйте рядом с дугой неизвестные аэрозоли и растворители: их состав может быть опасен при нагреве.
Управляйте нагревом и формой
Алюминий быстро проводит тепло, поэтому зона нагрева распространяется иначе, чем при работе с обычной сталью. Состояние сплава, толщина и геометрия влияют на то, как быстро деталь нагревается и где возникает деформация. Не переносите скорость движения и настройки от другой марки или толщины без подтверждённой технологии.
Сварка алюминия для тонких листов требует контроля края: перегрев может вызвать прожог, а недостаточное сплавление — оставить непровар. Пробное соединение на образце того же сплава и толщины позволяет проверить поведение материала до обработки готового изделия. Для ответственной детали проба должна соответствовать установленным требованиям и оцениваться квалифицированным специалистом.
Фиксаторы помогают удерживать форму, но должны учитывать усадку после охлаждения. Снимайте зажимы только в порядке, безопасном для конструкции и предусмотренном технологией. Не выправляйте горячую деталь ударами, если такой приём не разрешён: скрытые трещины и остаточные напряжения нельзя надёжно оценить на глаз.
Если наружная поверхность выглядит ровной, это ещё не подтверждает полное сплавление внутри соединения. Для критичных узлов применяют проверки по чертежу: измерение, визуальный контроль с нужными критериями и дополнительные методы, если они предписаны. При отсутствии процедуры и квалификации не выдавайте пробный шов за подтверждение прочности.
Очистка и защита после работ
При сварке алюминия после остывания удалите остатки флюса, брызги и следы обработки способом, указанным для применённого процесса и материала. Не используйте случайную стальную щётку: она может загрязнить поверхность. Отдельный абразив и чистая ткань снижают риск переноса посторонних частиц.
Термическое воздействие способно повлиять на прочность некоторых алюминиевых сплавов рядом со швом. Если деталь была термообработанной или упрочнённой, восстановление свойств нельзя предполагать без спецификации. При несущем назначении результат оценивают по проекту и требованиям к материалу.
Нужна ли дополнительная защита поверхности, зависит от сплава, среды и конструкции. Покрытие должно быть совместимо с металлом и не скрывать трещины, подрезы или другие дефекты до проверки. Уточните подготовку перед окраской или нанесением герметика по инструкции выбранной системы.
Безопасность во время сварки
Сварочный дым и газы вредны при вдыхании. Организуйте вытяжку у источника и общую вентиляцию, держите голову вне дымового шлейфа. Средства защиты дыхания подбирают по оценке условий и правилам конкретного процесса; они не заменяют работающий контроль загрязнений.
Наденьте сварочную маску с подходящим светофильтром, негорючую одежду и защитные перчатки. Установите экраны, чтобы дуга и искры не воздействовали на людей поблизости, уберите горючие материалы и проверьте, что за стенкой или под изделием нет скрытой зоны возгорания. Подключение оборудования и баллона выполняют по руководству производителя.
Внутри ёмкости, кузова или другого замкнутого пространства дым и газы могут накапливаться. Не начинайте горячие работы без предусмотренной вентиляции, проверки атмосферы и плана спасения. Открытый люк или дверь не подтверждают, что воздух безопасен.
Не сваривайте ёмкости, трубы и детали, где могли остаться горючие или токсичные вещества, без специальной подготовки и подтверждённой процедуры. Нагрев неизвестного остатка способен вызвать пожар, взрыв или выделение опасного газа. Если содержимое и состояние полости нельзя подтвердить, поручите подготовку специалисту по горячим работам.
Когда требуется квалифицированный сварщик
Для силовых конструкций, деталей под давлением и узлов, где отказ опасен для людей или оборудования, нужны проектные требования, квалифицированный персонал и проверка результата. Подходящая технология зависит от точного сплава, толщины, присадки и условий эксплуатации. Не заменяйте этот набор данных общим рецептом для алюминия.
Если маркировка сплава стёрта, нет подходящей вытяжки, деталь невозможно жёстко закрепить или вы не можете проверить шов по критериям, остановитесь до начала работ. Передайте материал и чертёж специалисту, который сможет определить совместимость процесса и контроль. Это особенно важно, если рядом есть топливо, электрические элементы или замкнутая полость.
Если алюминиевая рама несёт нагрузку, а марка сплава или состояние термообработки неизвестны, не оценивайте пригодность по внешнему виду шва. Попросите технолога определить материал и назначить контроль: так выясняют, допустима ли сварка алюминия в конкретном узле.