Сварка чугуна зависит от разновидности сплава, формы детали и характера повреждения. При сварке чугуна нагрев может вызвать твёрдые хрупкие зоны, деформацию и трещины, поэтому до работы определяют материал, оценивают дефект и выбирают технологию ремонта. Для ответственной детали нужен специалист и контроль по назначению изделия.
Определите тип чугуна и повреждение
Чугунные отливки бывают серыми, высокопрочными, ковкими и других видов; их состав и структура отличаются. Цвет, форма детали или искра при шлифовании не дают надёжного подтверждения марки. Проверьте маркировку, документацию и условия эксплуатации, особенно если узел воспринимает нагрузку или контактирует с давлением.
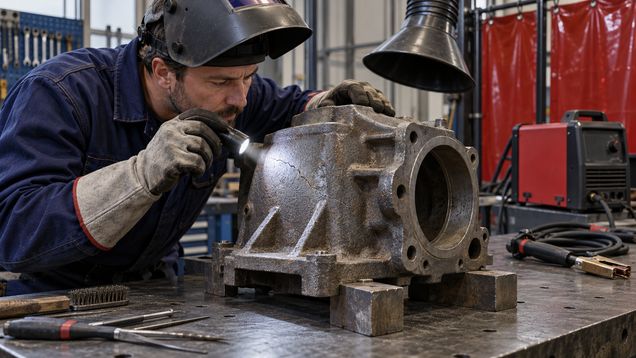
Осмотрите повреждение и окружающий металл. Трещина может продолжаться дальше видимой линии, а пористая отливка — скрывать дополнительные полости. Уточните, не является ли дефект следствием усталости, удара, перегрева или прежнего ремонта: без выяснения причины новая наплавка может снова разрушиться.
Сварка чугуна сложнее соединения обычной низкоуглеродистой стали. Быстрое охлаждение и неравномерный нагрев способны образовать твёрдые хрупкие участки около шва, вызвать внутренние напряжения и раскрыть трещины. Риск зависит от конкретной отливки, толщины, геометрии и выбранного процесса.
До восстановления проверьте функцию детали и последствия отказа. Трещина на декоративной отливке и разлом корпуса механизма имеют разный уровень риска. Для несущих деталей, тормозных узлов, ёмкостей и частей трубопровода решение принимают по проекту и данным изготовителя, а не только по возможности заполнить зазор металлом.
Сравните ремонт с заменой детали
Сварка чугуна подходит не для каждого повреждения и не всегда безопасна. Иногда надёжнее заменить деталь, применить болтовое соединение или использовать другой способ восстановления, рассчитанный для изделия. Сравните стоимость работы с требованиями к прочности, герметичности и доступностью последующего контроля.
Технология сварки чугуна выбирается по точной марке, размеру дефекта, толщине стенки и условиям охлаждения. В ремонте используют разные методы, включая дуговую сварку с подходящим электродом или пайку; применение каждого способа ограничено его процедурой. Название присадки само по себе не подтверждает совместимость с любой отливкой.
Никелевые расходные материалы применяются для ряда ремонтных задач, однако марка электрода и способ соединения зависят от чугуна и требуемых свойств шва. Сверьте технические данные изготовителя расходного материала с идентифицированным основным металлом. Если сплав неизвестен, не выбирайте электрод только по совету из общего каталога.
Перед сваркой чугуна определите, потребуется ли общий или локальный подогрев и как будет контролироваться остывание. Для некоторых ремонтных процедур важно ограничить температурный градиент, а другие предполагают иные условия. Нельзя задавать одну температуру и скорость охлаждения для всех отливок: точные значения берут из процедуры для конкретного материала.
Подготовьте зону соединения
Очистите деталь от грязи, масла, краски и остатков прежнего ремонта способом, который не внесёт новых загрязнений и не повредит основание. Отливки, долго работавшие с маслом, могут удерживать загрязнение в порах. Поэтому обезжиривание поверхности не всегда означает, что материал внутри дефекта уже пригоден к соединению.
Границы трещины и рыхлого участка нужно определить до ремонта. В ответственных деталях для этого используют подходящий метод неразрушающего контроля; одного осмотра поверхности может быть недостаточно. Подготовку кромок и удаление дефектного материала выполняют по процедуре, чтобы не оставить трещину под будущим швом.
Сварка чугуна требует чистых кромок и стабильной фиксации, но зажимы не должны создавать дополнительное напряжение в хрупкой отливке. Проверьте, что деталь можно удержать без перекоса и что тепловое расширение не будет блокироваться неподходящей оснасткой. Положение для работы выбирают до нагрева, а не после начала процесса.
Подберите расходный материал, защиту и оборудование по технологии ремонта. Проверьте срок хранения, состояние упаковки и режим подготовки электрода, если это требуется производителем. Не используйте влажный или повреждённый материал: его свойства и поведение при сварке могут отличаться от ожидаемых.
Управляйте теплом и остаточными напряжениями
Массивные и сложные отливки нагреваются неодинаково: тонкие стенки и массивные рёбра реагируют на тепло по-разному. Резкий перепад температуры создаёт напряжения, особенно у перехода от шва к основному металлу. Именно поэтому порядок прогрева, сварки и остывания назначают с учётом формы детали.
У некоторых процедур используют предварительный нагрев, чтобы контролировать скорость охлаждения. Его необходимость, зона и температура зависят от типа чугуна, толщины и метода. Самостоятельно нагревать отливку горелкой «до нужного цвета» опасно: цвет не измеряет температуру достаточно точно и не заменяет технологическую карту.
Низкотемпературные способы ремонта тоже не универсальны. Даже если сварщик ограничивает тепловой ввод, локальное расширение и усадка остаются. Не меняйте длину участков, порядок проходов или способ охлаждения без подтверждения процедуры для данной детали.
После обработки деталь должна остывать в условиях, предусмотренных технологией. Резкое охлаждение водой, сквозняком или контактом с холодной поверхностью способно усилить напряжения. Не ускоряйте процесс и не снимайте фиксирующие приспособления раньше, чем это разрешает процедура.
Оцените качество восстановления
После остывания осмотрите весь участок и прилегающий металл, включая места, где трещина могла продолжиться. Проверьте геометрию, размер и совпадение посадочных поверхностей. Если дефект затрагивает тонкую стенку, опору или отверстие, даже небольшой перекос может помешать сборке или работе механизма.
Внешне ровный валик не доказывает, что соединение без трещин и непровара. Для ответственных изделий применяют методы контроля, предусмотренные проектом или планом ремонта. Результат фиксируют вместе с данными об отливке и применённой технологии, если от узла зависит безопасность.
При повторном появлении трещины не закрывайте её дополнительным металлом без повторной оценки. Проверьте, не осталось ли продолжения дефекта, не перегружена ли деталь и соответствует ли ремонт её назначению. Отказ может быть следствием неверного материала, остаточного напряжения или внешней нагрузки, и один признак не устанавливает точную причину.
Безопасность при горячих работах
Сварка и нагрев создают дым, яркое излучение, горячие брызги и риск пожара. Удаляйте дым у источника, проветривайте рабочую зону и защищайте дыхание средствами, подобранными по оценке риска и правилам процесса. Обычная вентиляция помещения может не справиться с локальным облаком дыма.
Используйте сварочную маску, негорючую одежду и перчатки для горячих работ. Установите экран от дуги, уберите горючие материалы и проверьте пространство за деталью, куда могут попасть искры. Держите огнетушитель доступным и соблюдайте порядок допуска к огневым работам на рабочем месте.
Не ремонтируйте без специальной подготовки ёмкости и трубы, в которых могли оставаться топливо, растворитель, газ или другие неизвестные вещества. При нагреве остатки могут воспламениться или выделить опасные пары. Если полость и её содержимое нельзя достоверно проверить, поручите подготовку специалистам по горячим работам.
Если дым собирается в замкнутом пространстве, остановите работу до организации безопасной вентиляции и контроля атмосферы. Не рассчитывайте, что открытый люк или переносной вентилятор сам по себе устраняет риск. Для таких зон нужны заранее определённые меры входа, наблюдения и аварийного выхода.
Когда ремонт следует поручить специалисту
Для отливки с неизвестной маркой, тонкими стенками или сложной геометрией сначала найдите специалиста по ремонту чугуна. Передайте ему данные о нагрузке, рабочей среде, предыдущих отказах и доступных чертежах. Эти сведения влияют на выбор между сваркой, пайкой, механическим ремонтом и заменой детали.
Если трещина проходит через нагруженную опору, корпус под давлением или часть автомобиля, бытового осмотра недостаточно. Требуются подтверждение материала, расчёт допустимости и контроль по назначению изделия. До такой оценки не возвращайте деталь в работу, даже если после очистки дефект кажется небольшим.
При сварке чугуна на ответственном узле попросите описать технологию и способ проверки результата до начала работ. В процедуре должны быть учтены тип отливки, подготовка повреждения, контроль теплового режима и критерии приёмки; если этих данных нет, ремонт нельзя считать подтверждённым.