Порошковая покраска наносит сухое полимерное покрытие на подготовленный металл, которое затем отверждают в печи. Перед нанесением порошковой покраски деталь очищают и высушивают, а резьбу закрывают маской, если её нужно сохранить. Температуру и выдержку берут из технического листа состава и проверяют по температуре самого изделия.
Как работает технология
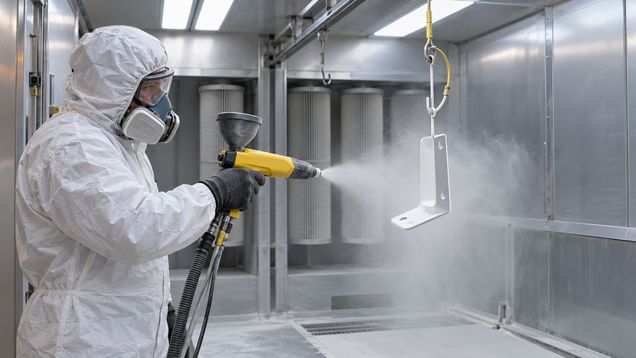
Порошковая покраска формирует слой из сухого мелкодисперсного материала, который наносят специальным оборудованием на подготовленную деталь. В электростатическом процессе частицы притягиваются к заземлённому металлическому предмету, после чего покрытие закрепляют нагревом по заданному режиму. Тип порошка, допустимое основание и параметры отверждения указывают в документации изготовителя.
Способ подходит для металлических изделий с покрытием, рассчитанным на условия эксплуатации: мебельных каркасов, кронштейнов, ограждений и отдельных деталей оборудования. Не каждое основание выдерживает нагрев, а геометрия изделия может затруднить равномерное нанесение и прогрев. До обработки проверьте, допускает ли материал детали выбранный технологический цикл.
Подготовка металла
Перед порошковой покраской удаляют масло, грязь, рыхлую ржавчину, старое покрытие и остатки абразива. Способ очистки выбирают по состоянию металла и требованиям к составу: применяют подходящую механическую обработку, обезжиривание или рекомендованную производителем химическую подготовку. После обработки поверхность полностью высушивают и не касаются её голыми руками.
Проверьте сварные швы, кромки и отверстия: капли металла и заусенцы могут мешать ровному слою или травмировать оператора. Маскирующей лентой и заглушками закрывают резьбу, посадочные места и контактные зоны, которые должны остаться без покрытия. Используйте маску, рассчитанную на температуру отверждения, и убедитесь, что она не оставляет следов на чистом металле.
Подвес или опора должны удерживать деталь без качания и обеспечивать электрический контакт для оборудования, если применяется электростатическое нанесение. Места контакта очищают от порошка и загрязнений перед повторным использованием. Расположите изделие так, чтобы распылитель мог равномерно обработать кромки, внутренние углы и обратную сторону.
Оборудование и рабочая зона
Порошковая покраска требует оборудованной рабочей зоны с предусмотренной вентиляцией и сбором избыточного материала. Мелкая пыль оседает на горизонтальных поверхностях и при разлёте образует загрязнение; отдельные порошки относятся к горючей пыли. Рабочая зона, заземление, оборудование, фильтрация и уборка должны соответствовать требованиям производителя и местным правилам безопасности.
Порошковую покраску выполняют пистолетом или другим оборудованием, предназначенным для выбранного материала. Не собирайте высоковольтную установку из бытовых компонентов и не отключайте блокировки или вентиляцию. Перед нанесением проверьте заземление подвеса и детали, соединения шлангов, состояние фильтра и работоспособность вытяжки.
Наденьте средства защиты, указанные в паспорте безопасности порошка: подходящую защиту дыхания, очки и одежду, закрывающую кожу. Не допускайте в зону распыления детей, посторонних, открытого огня, искрящих инструментов и источников нагрева. Не сдувайте осевшую пыль сжатым воздухом и не сметайте её так, чтобы поднять облако; используйте метод очистки, предусмотренный для оборудования и материала.
Для отверждения применяют отдельную печь, предназначенную для этой операции и подходящую по габаритам детали. Не используйте пищевую духовку или кухонное оборудование: загрязнение порошком и отсутствие контроля технологического режима создают риск для людей и последующего приготовления пищи. Не нагревайте деталь рядом с местом распыления, где могут оставаться порошковые отложения.
Нанесение слоя
Перед распылением ещё раз проверьте чистоту и сухость поверхности, маскировку и устойчивость подвеса. Держите сопло на расстоянии и с настройками, рекомендованными производителем пистолета и порошка; пробный проход сделайте на контрольном образце. Следите за равномерностью слоя и не задерживайте поток над одним участком.
Углы, обратные стороны и глубокие полости могут получать меньше материала, чем открытые плоскости. Меняйте положение распылителя и подвеса, если это разрешено технологией, и осматривайте участок под хорошим освещением. Если заметны пропуски или скопления, остановитесь и исправьте настройку до загрузки детали в печь.
Толстый слой не всегда повышает защиту: он может ухудшить внешний вид или не отвердиться так, как предусмотрено для состава. Не смешивайте порошки разных типов и партий без разрешения производителя. Остатки возвращайте в тару только в порядке, допустимом для конкретного материала, иначе в него попадут пыль и посторонние частицы.
Отверждение в печи
Режим отверждения порошковой покраски зависит от конкретного материала и толщины детали. В техническом листе указывают температуру изделия и время выдержки, а не универсальное значение для любой печи и любого металла. Не переносите температуру и длительность с упаковки другой марки или серии.
Температура воздуха внутри камеры и температура массивной детали меняются с разной скоростью. Начало выдержки отсчитывают так, как предписывает производитель, с учётом достижения заданной температуры самим металлом. Если изделие крупное, массивное или имеет сложную форму, режим проверяют подходящим измерительным способом, а не только по дисплею печи.
Не оставляйте работающую печь без контроля и не превышайте допустимую температуру оборудования или детали. Не помещайте в камеру материалы и маскировку, которые не рассчитаны на нагрев. При запахе гари, дыме, неисправности регулятора или необычном перегреве прекратите процесс безопасным способом и выясните причину.
После выдержки дайте детали остыть в предусмотренных условиях и не беритесь за неё голыми руками, пока металл горячий. Не ускоряйте охлаждение водой, если этот способ не предусмотрен технологической документацией. Перемещение горячей детали выполняют подходящими термостойкими средствами защиты.
Контроль покрытия
После охлаждения проверьте, равномерно ли закрыты плоскости, кромки и участки возле маски. Обратите внимание на поры, потёки, отслоения, непрокрашенные зоны и следы загрязнения. Сначала сравните результат с техническим листом и требованиями к изделию, а не пытайтесь исправить дефект дополнительным нагревом без установленной процедуры.
Если покрытие отслаивается или остаётся липким, не используйте деталь до выяснения причины. Проверьте подготовку металла, контакт подвеса, толщину слоя и фактический тепловой режим; для повторного прохода удалите дефектный материал способом, безопасным для основания. Не наносите новый слой поверх загрязнения или недоотверждённого состава, если это не разрешено изготовителем.
Проверка первой детали
Перед серией обработайте контрольную деталь из того же металла с той же подготовкой и маскировкой. Запишите тип порошка, настройки оборудования, расположение детали и фактический режим нагрева, чтобы повторять только проверенный процесс. Распыление и отверждение должны проходить с работающими предусмотренными системами защиты и вентиляции.
Порошковая покраска завершается только после охлаждения и осмотра изделия. Снимайте маскировку по инструкции, проверьте резьбы и посадочные зоны и убедитесь, что покрытие не мешает сборке. Если изменились материал, толщина детали, форма подвеса или состав порошка, заново проверьте пробный режим до обработки готового изделия.