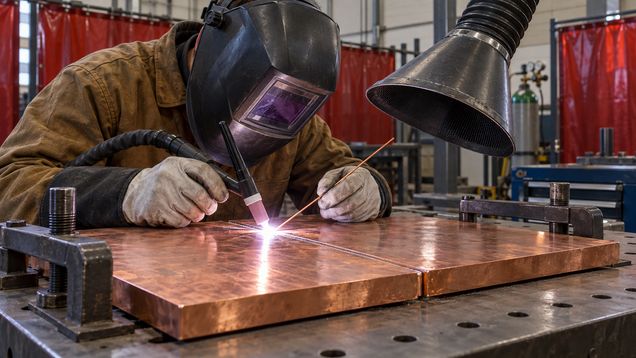
Сварка меди подходит не каждому изделию: трубы часто соединяют пайкой или пайкой твёрдым припоем, а не плавлением основного металла. При сварке меди учитывают марку и толщину сплава, высокую теплопроводность, присадку и требования к шву; способ выбирают по назначению детали. До работы проверьте, что место освобождено от горючих предметов.
Различайте сварку, пайку и пайку твёрдым припоем
Под словом «медь» могут подразумеваться чистая медь и различные медные сплавы. Их состав, теплопроводность и поведение при нагреве отличаются. Перед выбором оборудования найдите маркировку материала или уточните её по документации; внешний цвет не подтверждает точный сплав.
Сварка соединяет детали плавлением основного металла, иногда с присадкой. При пайке мягким припоем и высокотемпературной пайке твёрдым припоем основной металл обычно не расплавляют, соединение формирует припой. Это разные процессы с различными требованиями к нагреву и прочности, поэтому бытовое выражение «сварить трубу» может означать не то, что нужно по проекту.
Для медных труб и фитингов часто рассматривают пайку или пайку твёрдым припоем, если это допускают материал, назначение и требования системы. Для массивной детали, листа или изделия с другим типом соединения может потребоваться сварка. Сначала проверьте проект, рабочую среду и требования к герметичности.
Сварка меди требует точных сведений о назначении изделия. Узел под давлением, электрическая шина, теплообменник и декоративная накладка работают в разных условиях. Если отказ соединения может повредить оборудование или травмировать людей, способ ремонта определяют по документации и квалифицированной оценке.
Подберите процесс и присадку
Технология сварки меди зависит от марки, толщины, формы кромок и положения шва. Аргонодуговой процесс применяют для отдельных точных работ, а механизированную дуговую сварку рассматривают для подходящих производственных условий. Процесс и оборудование выбирают по процедуре, а не по привычке сварщика к стали.
Высокая теплопроводность меди быстро отводит тепло от зоны соединения. На массивной детали может понадобиться другой тепловой режим, чем на тонком листе, а перегрев способен изменить геометрию или свойства материала. Нельзя переносить настройки с другой толщины и сплава без проверки.
Присадочный материал выбирают по составу основного металла и требованиям к готовому соединению. Несовместимая присадка может ухудшить пластичность, коррозионную стойкость или внешний вид. Проверьте классификацию расходного материала, его назначение и условия хранения по данным изготовителя.
Для некоторых сочетаний меди и сплава имеет значение защита зоны шва газом и сторона корня. Состав и расход газа, форма горелки и положение детали зависят от метода. Если в технологической карте эти параметры не указаны, уточните их у технолога или поставщика материалов до начала работы.
Сварка меди тонкой детали требует контроля теплового ввода и надёжной фиксации от коробления. Если кромки начинают расходиться или металл проваливается, не продолжайте заполнять участок без оценки причины. Корректировка сборки до формирования длинного шва может избежать деформации готового изделия.
Подготовьте поверхность и соединение
Перед сваркой меди удалите масло, краску, оксиды, влагу и другие загрязнения способом, разрешённым для конкретного материала. Даже небольшой остаток масла или воды может повлиять на качество соединения. Не наносите неизвестные очистители непосредственно перед нагревом: остатки растворителя способны выделять опасные пары.
Оксидную плёнку снимают подходящей отдельной щёткой или абразивом, который не загрязнён частицами других металлов. Не используйте оснастку после обработки углеродистой стали без проверки её чистоты и назначения. После очистки храните детали сухими и не касайтесь подготовленной зоны грязными перчатками.
Сопоставьте кромки и зазор с чертежом, затем зафиксируйте детали приспособлением, которое удержит их при нагреве. Зажим не должен мешать расширению и сокращению детали или оставлять недопустимые следы. Проверьте положение горелки, доступ к соединению и возможность безопасно завершить работу до включения оборудования.
Для герметичного соединения заранее определите, как будет контролироваться корень и будет ли доступна его очистка. Скрытый шов нельзя считать надёжным только потому, что снаружи он выглядит ровным. Положение детали и последовательность проходов выбирают по процедуре и форме изделия.
Управляйте тепловым воздействием
Быстрый отвод тепла может затруднить получение равномерного проплавления, но чрезмерное локальное нагревание также создаёт проблемы. Предварительный нагрев и его диапазон допустимы только там, где это предусмотрено для сплава и метода. Изменение цвета поверхности не заменяет измерения температуры и контроля процесса.
При сварке меди следите за тем, чтобы деталь оставалась устойчивой, а соседние элементы не перегревались. Для сложной формы порядок выполнения шва может влиять на усадку и итоговые размеры. При заметном короблении остановитесь и сверьте фактическое положение с технологией, не исправляйте его ударами по горячему металлу.
После охлаждения проверьте геометрию и посадку соединённых частей. Для электрического изделия важны требования к проводимости и допустимому нагреву в эксплуатации, для трубопроводного — герметичность и совместимость с рабочей средой. Эти свойства нельзя вывести только из блеска шва.
Очистка и контроль готового шва
Удалите остатки загрязнений и следы обработки способом, совместимым с металлом и последующей защитой. Не оставляйте на поверхности агрессивный очиститель, флюс или влагу, если это запрещено для выбранной системы. При нанесении лака, краски или другого покрытия соблюдайте отдельную инструкцию изготовителя.
Осмотрите соединение при хорошем освещении: проверьте непрерывность, форму кромок, видимые поры, трещины и следы прожога. Внешний осмотр не выявит все внутренние дефекты. Для деталей под нагрузкой, давлением или с требованиями к электрическим характеристикам применяют контроль, предусмотренный проектом.
Если после очистки видны трещины, непровар, крупные поры или деформация, не маскируйте дефект дополнительным покрытием. Повторный ремонт выполняют после оценки причины и остаточной толщины металла. Для сложной детали может оказаться разумнее заменить элемент, чем наращивать повреждённую зону.
Безопасность горячих работ
Сварка создаёт яркое излучение, брызги, горячие поверхности и вредные пары. Организуйте местную вытяжку у источника дыма и обеспечьте вентиляцию; держите лицо вне дымового шлейфа. Средства защиты дыхания выбирают по оценке риска и правилам процесса, а не вместо работающего удаления дыма.
Используйте маску с подходящим светофильтром, огнестойкую одежду и защитные перчатки для горячих работ. Установите экраны для окружающих, уберите горючие материалы и проверьте обратную сторону места сварки на возможные источники возгорания. Электрическое подключение и газовые баллоны обслуживайте только по инструкции оборудования.
Не сваривайте ёмкости и трубы, где могли остаться горючие, токсичные или неизвестные вещества, без специальной подготовки и подтверждённой процедуры. Нагрев остатков может вызвать пожар, взрыв или опасное выделение газа. Если содержимое полости нельзя достоверно установить, отложите работу и обратитесь к специалисту по горячим работам.
В замкнутом пространстве дым и газы могут накапливаться, а доступ для выхода бывает ограничен. Не начинайте работу без организации вентиляции, контроля атмосферы и плана спасения. Открытый люк сам по себе не подтверждает безопасность воздуха.
Когда лучше обратиться к специалисту
Для медной детали с неизвестной маркой, тонкими стенками, сложной формой или важной нагрузкой сначала получите оценку сварщика-технолога. Передайте ему чертёж, назначение детали и условия эксплуатации. Эти данные нужны, чтобы сравнить сварку с пайкой, пайкой твёрдым припоем или заменой изделия.
Если изделие входит в систему водоснабжения, охлаждения, газа или электроснабжения, учитывайте требования к конструкции и допуску к горячим работам. Не проверяйте герметичность или прочность самодельным давлением и не выполняйте соединение на действующей линии. Сначала отключите и подготовьте систему по правилам её обслуживания.
Сварка меди на ответственной детали допустима только при подтверждённой совместимости сплава, присадки, процесса и контроля. Если маркировки или процедуры нет, остановитесь до нагрева и запросите сведения у изготовителя либо квалифицированного технолога.