Цинкование создаёт на стали защитный слой, который замедляет коррозию при подходящих условиях эксплуатации. Способ цинкования выбирают по форме детали, среде использования и требованиям к покрытию. Перед отправкой изделия на обработку проверяют подготовку поверхности, соединения и технологические отверстия.
Как выбрать способ обработки
Цинкование применяют для защиты стальных изделий от коррозии, но свойства результата зависят от технологии, подготовки основания и толщины слоя. Подходящий вариант определяют по размерам детали, геометрии, условиям эксплуатации и требованиям проекта. Для ограждений, крепежа, труб и сложных сварных рам могут понадобиться разные решения.
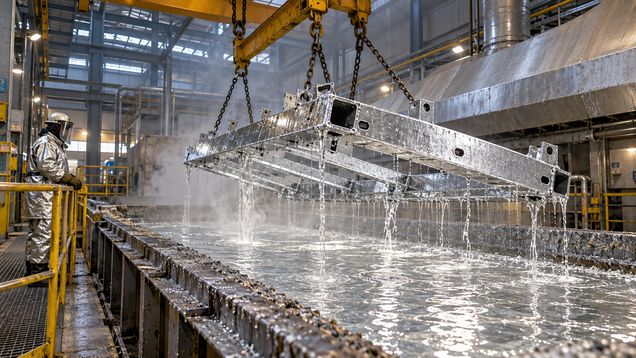
Цинкование горячим способом выполняют погружением детали в расплавленный цинк, поэтому покрытие может образоваться на наружных и внутренних поверхностях, если конструкция допускает свободное прохождение растворов и металла. Гальванический способ наносит цинковый слой электрохимически и удобен для ряда небольших деталей, где важны размеры и аккуратность поверхности. Термонапыление и цинксодержащие краски используют для других задач; они не тождественны погружению стали в ванну.
Сравнивайте не только цену за массу металла или площадь, но и требуемый срок службы, состояние поверхности и возможность отправить изделие на обработку. Уточните у исполнителя требования к материалу, допустимый габарит и способ подвеса, а также порядок контроля готового слоя. Если деталь должна затем окрашиваться, заранее согласуйте совместимость двух покрытий.
Подготовка чертежа и конструкции
Для цинкования важно заранее сообщить исполнителю материал, толщину элементов, тип соединений и назначение изделия. Сложные полые профили, закрытые полости и нахлёсты могут удерживать воздух, влагу или моющие растворы. При погружении такие участки создают опасность резкого выхода пара, поэтому отверстия для вентиляции и слива проектируют по конструкции и положению детали в ванне.
Не сверлите отверстия в несущей детали наугад и не герметизируйте полости до согласования схемы. Размер, число и размещение отверстий зависят от формы изделия, швов, способа подвеса и направления погружения. Перед изготовлением сварной рамы передайте чертёж специалисту, который будет выполнять обработку, и согласуйте изменения с конструктором, если они затрагивают прочность или внешний вид.
Учтите, что покрытие добавляет слой на поверхность и может повлиять на резьбу, отверстия, посадки и сопряжения. Укажите, какие зоны должны сохранить размер или остаться без покрытия, и уточните допустимую маскировку для выбранного процесса. Не предполагайте, что любую резьбу можно просто закрыть заглушкой или восстановить после обработки без проверки.
До цинкования удалите с поверхности сварочный шлак, острые наплывы, заусенцы и маркировку, если этого требует технологическая карта. Стыки и углы, которые останутся видимыми, подготовьте до обработки: после нанесения слоя шлифование может его повредить. Для декоративного изделия заранее согласуйте расположение отверстий, подвесных точек и допустимые следы опор.
Очистка поверхности
Качество защиты начинается с удаления масла, смазки, грязи и следов краски. Перед горячей обработкой специализированное предприятие последовательно очищает сталь и готовит её к реакции с цинком; конкретный порядок зависит от состава загрязнений и технологии. Неподготовленные участки могут остаться без покрытия, поэтому исполнитель осматривает поверхность до и после ванны.
Не ограничивайтесь визуальным протиранием, если на детали есть ржавчина, окалина или старое лакокрасочное покрытие. Способ очистки и допустимую шероховатость согласуют с требованиями к изделию и выбранной технологии. Не применяйте бытовую кислоту или неизвестный раствор самостоятельно: реагенты могут быть опасны, повредить основание и создать проблему на последующем этапе.
После механической очистки удалите пыль и остатки абразива, не касайтесь подготовленных участков грязными перчатками. Масло с рук и загрязнение от строп могут нарушить контакт металла с защитным слоем. Для сложной конструкции заранее организуйте маркировку, которая выдержит рабочий процесс и не закроет участки, требующие очистки.
Особенности горячей обработки
Горячая ванна содержит расплавленный металл и нагретые химические растворы, поэтому работу выполняют на оборудованном предприятии обученные специалисты. Не пытайтесь плавить цинк в мастерской или повторять промышленную ванну по бытовой инструкции. Температура, масса изделия, подъёмное оборудование и пар от загрязнённых или закрытых полостей создают серьёзные риски.
При загрузке изделие подвешивают так, чтобы растворы свободно входили и стекали, а газ и воздух могли выходить из полостей. Плохое стекание способно привести к наплывам, непрокрытым зонам и избытку материала в углах. Большие и сложные конструкции до изготовления обсуждают с исполнителем: отверстия и положение подвеса влияют и на безопасность, и на качество поверхности.
Для тонких листов и массивных узлов условия нагрева и отвода тепла различаются. Обсудите с предприятием, не деформируется ли деталь при погружении, и можно ли выполнить обработку целиком или потребуется изменить конструкцию. Не закрывайте щель между деталями, если она нужна для очистки, вентиляции или слива.
Гальванический слой и другие решения
Гальваническое нанесение выполняют в электролитической ванне с применением оборудования и растворов, подобранных для конкретного металла. Толщина, равномерность на внутренних поверхностях и совместимость с последующей сборкой зависят от геометрии детали и режима производства. Для небольших крепёжных элементов уточняйте, соответствует ли выбранный слой условиям влажности и контакта с другими металлами.
Термонапыление использует подготовку поверхности и специальное оборудование, распыляющее металл на основание. Его рассматривают для конструкций, которые трудно погрузить в ванну или обработать на месте, если такая технология предусмотрена проектом. Цинксодержащая краска может подойти для ремонта покрытия или как отдельная система, но её состав и способ нанесения проверяют по техническому листу.
Не выбирайте метод только по названию «оцинкованный»: сравните условия эксплуатации и требования к измеряемым характеристикам. В морской, промышленной или постоянно влажной среде нужна оценка конкретного режима воздействия и требуемой толщины слоя. Если условия изменились, проверьте спецификацию заново, а не переносите решение с похожей детали.
Приёмка результата
После обработки осмотрите изделие при хорошем освещении: проверьте непрокрытые участки, наплывы, сколы, повреждённые кромки и места контакта с подвесом. Для ответственной конструкции одной визуальной оценки недостаточно — метод измерения и критерии приёмки задают в документации или договоре с исполнителем. Запросите сведения о применённой технологии, контроле слоя и допустимом ремонте дефектов.
Не стачивайте наплывы и не шлифуйте покрытие до основного металла без согласованного способа восстановления. Если слой повреждён при перевозке или монтаже, подберите ремонтный состав по требованиям проекта и рекомендациям производителя. После ремонта соблюдайте инструкцию к составу и проверяйте, что обработанная зона защищена не хуже остальной поверхности.
До сборки очистите отверстия и резьбы способом, который не повреждает защитный слой и соответствует допускам. При соединении разнородных металлов проверьте совместимость крепежа и риск контактной коррозии. Храните готовые детали так, чтобы они не тёрлись друг о друга и не задерживали влагу в закрытых участках.
Проверка требований перед заказом
К цинкованию деталь передают после сверки чертежа с предприятием: отверстия для вентиляции и слива, подвес и зоны без покрытия должны быть согласованы.
Перед отправкой изделия согласуйте с исполнителем материал, чертёж, размеры, отверстия и зоны без покрытия. Уточните срок, документы контроля, требования к поверхности и возможность последующей окраски. Цинкование должно соответствовать заданным условиям использования, а не только давать ровный блеск сразу после обработки.
Перед серийным изготовлением проверьте одну контрольную деталь или согласуйте пробную партию. Убедитесь, что изделие входит в оборудование предприятия, подвешивается в безопасном положении и имеет согласованные проходы для растворов и расплава. После приемки сверяйте покрытие и документы с требованиями проекта, не изменяя конструкцию отверстий без повторного согласования.