Круг стальной — это сплошной длинномерный прокат круглого сечения; его используют для осей, стоек, связей и заготовок под механическую обработку. При выборе стального круга сверяют диаметр, марку стали, состояние поверхности, длину и документы, а расчет массы применяют как предварительную проверку объема поставки.
Что представляет собой круглый прокат
Круг стальной — металлический пруток с круглым поперечным сечением по всей длине. В строительстве и изготовлении конструкций его применяют как самостоятельный стержневой элемент, а также как заготовку для точения, сверления, резьбовой обработки и изготовления крепежных деталей.
Диаметр — основной размер, которым задают параметры стального круга. В отличие от трубы, у сплошного проката нет внутреннего канала, поэтому его масса и поведение при нагрузке отличаются от изделия с тем же наружным диаметром, но полой стенкой. При сравнении предложений важно сопоставлять именно одинаковый тип сечения.
Пруток круглого сечения используют в ограждениях, лестницах, навесах, опорных узлах, воротах и оборудовании. Он может быть декоративным заполнением или работать под нагрузкой. Назначение и расчетную роль определяют по проекту, а не только по внешнему виду.
Как подобрать диаметр и длину
Диаметр выбирают по расчетной нагрузке, схеме закрепления и условиям работы элемента. Для ответственной несущей детали требуемое сечение задает проектировщик с учетом прочности, устойчивости, прогиба и соединений. Увеличивать диаметр «с запасом» без проверки недостаточно: одновременно меняются масса, нагрузка на опоры и требования к креплению.
До заказа измеряют необходимую рабочую длину и уточняют, продает ли поставщик прокат мерными отрезками, немерной длины или с резкой. Следует заложить припуск на торцевание и обработку, если они предусмотрены технологией, но не включать произвольный запас в размеры готовой конструкции. Для серийных деталей одинаковая длина упрощает разметку и сборку.
Расход металла можно предварительно оценить по длине и погонной массе. Для сплошного стального прутка используют приближенную формулу: масса одного метра в килограммах равна квадрату диаметра в миллиметрах, умноженному примерно на 0,00617. Например, для диаметра 20 мм расчет дает около 2,47 кг на метр; итоговую массу партии получают умножением на общую длину.
Формула дает ориентировочную массу для сравнения вариантов. Для приемки используют фактическую массу и данные изготовителя: результат зависит от диаметра и длины каждого отрезка. При большой партии запросите массу прутка или погонного метра конкретного артикула.
Марка стали и состояние поверхности
Марку выбирают по свойствам, которые нужны детали: прочности, пластичности, свариваемости, обрабатываемости и условиям эксплуатации. Для обычной строительной заготовки и детали, работающей при повышенной нагрузке или износе, могут требоваться разные материалы. Проверяйте обозначение марки в документах, а не полагайтесь на общее слово «сталь» в счете или карточке товара.
Прокат получают горячей прокаткой, а часть изделий дополнительно калибруют, шлифуют или обрабатывают резанием. У горячекатаного металла поверхность может быть покрыта окалиной — слоем окислов, образующимся при нагреве. Для точной посадки, чистовой окраски или последующей механической обработки заранее выясните, требуется ли очистка поверхности и какой припуск оставлен.
Требования к размерам задаются стандартом на конкретный вид продукции и условиями заказа. Например, EN 10060 относится к горячекатаным круглым стальным пруткам и содержит правила для размеров и допусков; его применимость следует сверить с документацией поставщика. Одного указания диаметра недостаточно, если для узла важны точность, прямолинейность или качество поверхности.
Круг стальной с подготовленной поверхностью может уменьшить объем последующей обработки, но повышенная точность должна быть подтверждена спецификацией. Сопоставляйте способ изготовления, допуски, длину, состояние поставки и цену за одинаковую базу расчета. Не переносите характеристики одного стандарта или марки на весь круглый прокат без проверки документов конкретной партии.
Раскрой и обработка заготовки
Перед резкой составляют карту раскроя, отмечая длины деталей, ширину пропила и припуски на торцы. Это помогает снизить остатки и выявить, подходит ли стандартная длина прутка. Для партии изделий желательно сначала изготовить одну контрольную деталь, проверить размеры и только затем повторять операции.
При разметке учитывают способ резки: ширина пропила удаляет часть материала, а после газовой или абразивной резки торец может потребовать дополнительной зачистки. Заготовку надежно фиксируют в подходящем оборудовании, выбирают оснастку для стали и соблюдают требования ее изготовителя. Искры, горячие частицы и острые кромки требуют защитных очков, перчаток и удаления горючих материалов из рабочей зоны.
Точение, сверление и нарезание резьбы выполняют по технологической карте с подходящими инструментом и режимами. При сверлении круглую деталь закрепляют так, чтобы она не могла провернуться; удерживать ее рукой нельзя. Для небольших деталей также применяют призмы или специальные зажимы, согласованные с оборудованием.
Если стального круга недостаточно по длине одной заготовки, место стыка и способ соединения должны соответствовать расчету и проекту. Сварка допустима только для совместимой стали и при соблюдении установленной технологии; не всякая марка одинаково сваривается. Для ответственных узлов требуются квалификация исполнителя и контроль соединения в объеме, заданном проектом.
Крепление и защита от коррозии
Способ соединения выбирают по функции детали и нагрузке: используют сварку, резьбовой крепеж, втулки, хомуты или механически обработанные посадочные места. Соединение должно исключать самопроизвольное смещение, а в узле следует предусмотреть доступ для монтажа и обслуживания. Случайный зажим без проверки прочности не делает пруток надежной опорой.
Наружные металлические элементы защищают от влаги и агрессивных воздействий покрытием, выбранным для условий эксплуатации. Перед окраской поверхность очищают от загрязнений, рыхлой ржавчины и окалины, если этого требует система покрытия, затем наносят совместимые грунт и краску. Толщину, подготовку и порядок слоев определяют по инструкции к покрытию.
Если деталь соприкасается с другими металлами или находится во влажной среде, учитывают риск контактной коррозии и накопления воды в соединениях. Конструктивные меры — отвод влаги, отсутствие закрытых карманов и возможность осмотра — помогают поддерживать покрытие. Для агрессивной среды марку стали и защиту назначают по проекту, а не только по цене исходного материала.
Механическая обработка может открыть свежий металл и нарушить защитные слои. Кромки и места реза следует обработать и защитить способом, совместимым с основным покрытием. Перед нанесением состава удаляют стружку, масло и абразивную пыль, иначе сцепление слоя с металлом может ухудшиться.
Проверка поставки и подготовка к монтажу
В заказе указывают сечение, диаметр, марку стали, требуемую длину, количество, стандарт или согласованные допуски, состояние поверхности и условия резки. Если материал нужен для несущей конструкции, добавляют ссылку на чертеж или спецификацию. До оплаты полезно письменно подтвердить, какой документ качества поставщик передаст вместе с партией.
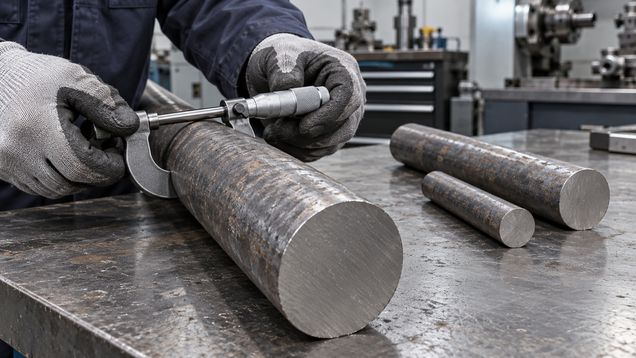
При приемке сверяют маркировку и сопроводительные документы, считают отрезки и проверяют длину. Диаметр измеряют штангенциркулем в нескольких местах по длине и в двух взаимно перпендикулярных направлениях на сечении, если такова процедура контроля. Измерения сравнивают с допуском, указанным в заказе или применимом стандарте; единичное измерение не подтверждает качество всей партии.
Проверьте поверхность и торцы: трещины, глубокие вмятины, заметная кривизна и повреждение покрытия могут помешать обработке. Если грязь или окалина мешает осмотру, очистите участок и осмотрите повторно. Зафиксируйте отклонение до раскроя и монтажа, чтобы предъявить поставщику материал в исходном состоянии.
Храните прутки на ровных опорах, не допуская контакта с грунтом и скопления воды. Длинные связки поддерживайте в нескольких точках, чтобы уменьшить провисание; тяжелые пачки укладывайте на рассчитанные подкладки и перемещайте подходящим грузоподъемным средством. При погрузке и резке закрепляйте пруток, чтобы он не сместился и не повернулся.
Перед передачей в работу круг стальной проверяют по трем позициям: совпадают ли маркировка и документы с заказом, соответствует ли геометрия заданным требованиям и подходит ли поверхность к выбранной обработке. Результат контроля фиксируют для партии, а обнаруженные расхождения согласуют до изготовления деталей. Такой порядок помогает не смешать материал разных марок и сохранить прослеживаемость заготовок.
Для окончательной заявки сверьте количество деталей с картой раскроя и отдельно закажите резку, если она нужна. В спецификации стального круга оставьте согласованными диаметр, длину, марку, стандарт, допуски и документ качества; для нестандартного изделия приложите чертеж. Эти данные дают поставщику однозначный набор параметров и позволяют сопоставлять предложения на одинаковых условиях.