Лист нержавеющий используют для облицовки, корпусов и деталей, когда важны коррозионная стойкость, гигиеничность или внешний вид. Марку, толщину, состояние поверхности и размеры выбирают под среду и способ обработки; свойства конкретного листа нержавеющего подтверждают маркировкой и документами на поставку.
Как читать обозначение материала
В спецификации выражение «лист нержавеющий» задаёт вид плоского проката, но не полную характеристику закупки. В заказе дополнительно указывают марку стали, стандарт поставки, толщину, ширину, длину, вид поверхности и допустимые отклонения. Без этих данных поставщик может подобрать внешне похожий материал с другими свойствами или размерами.
Слова «лист», «полоса» и «плита» обозначают разные формы поставки, но границы зависят от стандарта и рынка. Нержавеющий лист может поставляться картами или рулоном; доступные ширины, длины и диапазон толщин проверьте у производителя.
Раскрой планируют с учётом допусков по толщине, ширине, длине, плоскостности и кромке. Толщина листа нержавеющего должна отвечать чертежу и допуску стандарта; для посадок заранее согласуют размеры и направление прокатки.
Марки стали и условия эксплуатации
Коррозионная стойкость нержавеющей стали связана с защитной пассивной плёнкой, образующейся благодаря хрому. Её свойства зависят от состава сплава и среды: температуры, влажности, концентрации химических веществ и наличия хлоридов. Поэтому слово «нержавеющая» не означает, что металл невозможно повредить коррозией при любых условиях.
Аустенитные марки 304 и 304L часто применяют для оборудования, кухонных изделий, ограждений и облицовки. Низкоуглеродистый вариант 304L выбирают, в частности, когда важны условия сварки и сопротивление межкристаллитной коррозии после теплового воздействия. Нержавеющий лист этой группы подходит для многих обычных сред, но не универсален для сильной химии или солёной воды.
Марки 316 и 316L содержат молибден и обычно лучше сопротивляются точечной коррозии в хлоридной среде, чем 304. Это делает их возможным вариантом для ряда наружных и технологических применений, однако точный выбор зависит от концентрации солей, температуры, щелей и режима очистки. Для ответственного оборудования материал подбирают по данным среды и расчёту, а не только по названию сплава.
Ферритная марка 430 применяется в оборудовании и облицовке при умеренной коррозионной нагрузке, например в некоторых изделиях для помещений. Она отличается составом и технологическими свойствами от аустенитных 304 и 316, поэтому заменять одну марку другой без проверки нельзя. Для сварных конструкций заранее выясняют ограничения выбранного сплава и требования к тепловому циклу.
Обозначения американской системы AISI/ASTM и европейские номера EN могут встречаться в документах рядом. Например, 304 соотносят с EN 1.4301, 316 — с 1.4401, а 316L — с 1.4404; при поставке ориентируются на точное обозначение стандарта и сертификат партии. Не принимайте визуальное сходство, магнит или устное название за доказательство марки.
Как подобрать толщину и формат
Толщину выбирают по назначению детали, нагрузке, пролёту, опорам, способу крепления и необходимой жёсткости. Для кожуха оборудования, декоративной панели и рабочей поверхности условия разные, поэтому одной универсальной таблицы подбора нет. При несущем применении параметры проверяют расчётом с учётом марки, формы и способа соединения.
Увеличение толщины обычно повышает жёсткость листовой детали, но добавляет вес и может изменить стоимость резки, гибки и сварки. Для большой плоской панели важны также расстояние между опорами, ребра, отбортовки и закрепление краёв. Если конструкция вибрирует или испытывает ударные воздействия, поручите проверку специалисту.
Размер заготовки назначают по раскрою с учётом ширины реза, припуска на гибку, отверстий и обработку кромок. Для деталей с декоративной поверхностью учитывают направление рисунка или шлифовальной риски, чтобы соседние элементы выглядели согласованно. Перед серийным изготовлением полезно проверить одну пробную деталь и сопоставить её с чертежом.
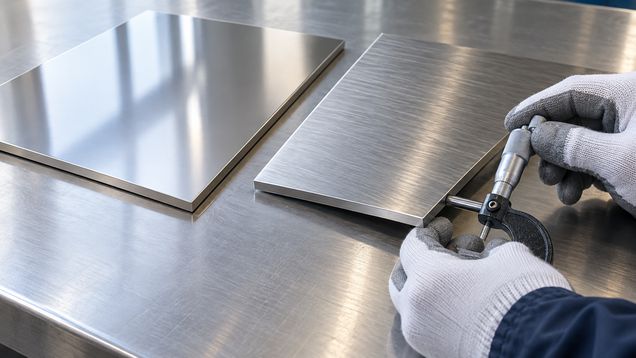
При приёмке сверяют маркировку пачки и документы с заказом, затем осматривают поверхность и кромки. Толщину измеряют подходящим инструментом в нескольких местах, не включая защитную плёнку, если она нанесена. Допустимое отклонение проверяют по стандарту или условиям заказа: не назначайте его по одному измерению в центре карты.
Виды поверхности и обработка
Обозначение 2B обычно относится к гладкой холоднокатаной поверхности после термической обработки, травления и лёгкого прохода через валки. Вариант 2D выглядит более матовым, а 2R получают светлым отжигом в защитной атмосфере. Это распространённые обозначения отделки, но точный вид и доступность сверяют по паспорту и образцу.
Шлифованная поверхность типа No. 4 имеет заметное направленное зерно; её применяют, когда важны внешний вид и удобство регулярной очистки. Для сатинированных и зеркальных вариантов отражение и рисунок царапин будут другими. Если несколько деталей видны рядом, заказывайте одинаковый тип обработки и отмечайте ориентацию рисок на чертеже.
Обозначение отделки не определяет марку или толщину: одну сталь поставляют с разными поверхностями, плёнкой и шероховатостью. Для окрашивания, склеивания, контакта с пищей или чистых помещений отдельно задают требования к подготовке и чистоте.
При гибке и штамповке учитывают радиус, направление прокатки и допустимые царапины. Плёнку снимают по инструкции изготовителя. Оснастку и абразивы содержат чистыми, чтобы не повредить отделку и не перенести частицы обычной стали.
Где применяют нержавеющий прокат
Лист используют для кухонных моек, рабочих поверхностей, кожухов бытовой техники, ёмкостей и деталей оборудования. Для контакта с продуктами важны не только марка стали, но и гладкость поверхности, качество сварных швов, очистка и режим эксплуатации. Конструкцию выбирают так, чтобы не оставались труднодоступные зоны с влагой и загрязнениями.
В строительстве плоский прокат применяют для облицовочных кассет, декоративных панелей, отливов, экранов и отдельных элементов ограждений. На открытом воздухе учитывают дождь, морской аэрозоль, противогололёдные соли, загрязнение и возможность регулярного смывания поверхности. Марка и отделка должны соответствовать фактической среде, а не только требуемому цвету металла.
Для аппаратов и технологических линий лист подбирают с учётом состава продукта, температуры, давления, очистки и контакта со сварными швами. В таких проектах спецификация задаёт не только марку, но и требования к сертификатам, контролю толщины и процедурам изготовления. Если состав среды меняется, исходный выбор материала пересматривают.
Резка, сварка и защита от загрязнения
Перед резкой разметьте детали и закрепите заготовку, чтобы исключить сдвиг. Сразу после резки предусмотрите удаление острых заусенцев. При работе используют защиту глаз и рук, а тяжёлые карты перемещают подходящими захватами. Кромки после резки зачищают контролируемым способом, не перегревая тонкий металл и не повреждая видимую сторону.
Для сварки важны марка, толщина, тип соединения, присадочный материал и тепловой режим. После сварки удаляют окалину и цвета побежалости по согласованной технологии, затем при необходимости восстанавливают чистоту и пассивное состояние поверхности. Нельзя переносить режимы для углеродистой стали без проверки: загрязнение частицами железа и неподходящий нагрев ухудшают коррозионную стойкость.
Отделяйте нержавеющий материал от углеродистой стали при хранении и изготовлении. Используйте чистые абразивы, оснастку и щётки, которые не применялись для обычной стали; стальная пыль и искры могут оставить на поверхности частицы, которые затем заржавеют. Защитную плёнку и прокладки сохраняют до этапа обработки, если это предусмотрено поставщиком.
Проверка перед закупкой и монтажом
Перед оплатой сверяйте марку, стандарт, толщину, размеры, допуски, отделку, состояние плёнки и количество с заявкой. Позиция «лист нержавеющий» в документах должна сопровождаться конкретными характеристиками и подтверждением партии. Если паспорт, маркировка и фактические параметры расходятся, не запускайте раскрой до уточнения с поставщиком.
Храните карты на ровных опорах в сухом чистом месте, вдали от влаги, строительной пыли и углеродистой стали. Прокладки не должны царапать поверхность; высоту штабеля назначают с учётом массы и рекомендаций поставщика.
Перед монтажом проверьте, что готовые детали соответствуют чертежу, поверхность не получила царапин, а кромки безопасно обработаны. Для позиции «лист нержавеющий» сохраните сертификат, чертёж раскроя и сведения о применённой отделке: они пригодятся для обслуживания и повторного заказа. Повреждённую защитную плёнку замените или снимите по инструкции, затем очистите металл совместимым средством.