Оцилиндровка придаёт бревну заданную цилиндрическую форму механической обработкой. После прохода контролируют диаметр, прямолинейность и состояние поверхности, а профильные пазы и торцевые чаши выполняют по проекту. Результат зависит от исходной заготовки, настройки оборудования и принятой последовательности сушки.
Что меняется после обработки
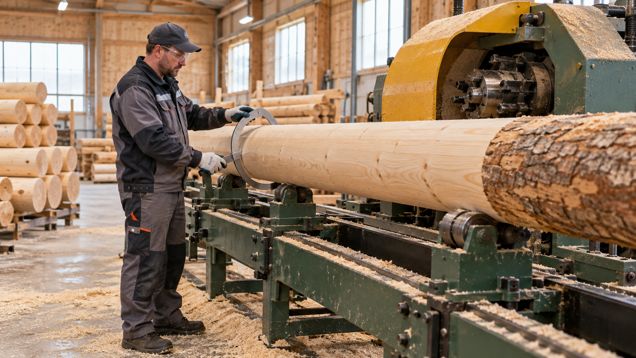
Оцилиндровка — это обработка бревна на оборудовании, которая придаёт ему заданный круглый профиль и диаметр. В зависимости от линии сырьё сначала очищают от коры, затем центрируют и снимают припуск режущими головками. На разных предприятиях названия и последовательность операций могут отличаться.
У природного ствола толщина обычно меняется от комля к вершине, а поверхность может иметь изгибы и неровности. После механической обработки соседние стеновые элементы легче сопоставлять по размеру и профилю. Однако круглое сечение само по себе не гарантирует плотной посадки венцов: для этого отдельно обрабатывают продольное сопряжение и угловые узлы.
В производстве словом могут называть только получение цилиндрической поверхности либо весь комплекс подготовки круглого бревна. На одной линии очистка коры, первоначальное снятие слоя, сушка, калибровка до конечного размера и выборка паза идут отдельными этапами. Технологическую карту проверяют у изготовителя, чтобы понимать, в какой момент получен указанный диаметр.
Продольный паз, торцевые чаши и компенсационные пропилы относятся к сопряжению деталей и выполняются по чертежу домокомплекта. Их расположение и глубина зависят от профиля стены, сечения и способа сборки. Не следует принимать ровную круглую поверхность за готовность бревна к монтажу, пока не проверены все необходимые выборки.
Подбор сырья и заданного размера
Требуемый диаметр выбирают при проектировании стен с учётом назначения здания, расчётной тепловой защиты, профиля пазов и угловых соединений. Нельзя определить его только по внешнему виду соседних домов или по размеру отдельного бревна. Для несущей стены параметры задаёт проект, а производитель проверяет, можно ли получить нужное сечение из имеющегося сырья.
Перед обработкой оценивают длину, изгиб, сбег толщины, трещины, сучки и другие заметные дефекты. Заготовки сортируют и маркируют, чтобы детали одной стены можно было изготовить и собрать в заданной последовательности. Сильно кривой или повреждённый ствол может не подойти для требуемого диаметра и назначения.
Размер исходного бревна должен позволять получить нужный цилиндр после снятия коры и неровного слоя. Припуск назначают по технологии конкретного предприятия, учитывая состояние поверхности, будущую сушку и чистовую калибровку. Универсального запаса в миллиметрах для любого диаметра и станка нет.
Влажность древесины и режим её хранения учитывают до выбора окончательного размера. При высыхании древесина меняет размеры, поэтому технологическая последовательность может включать промежуточное складирование и последующую калибровку. Требуемую влажность и допустимые отклонения сверяют с проектом и документацией изготовителя.
Как выполняют механическую обработку
Оцилиндровка задаёт наружную геометрию стеновой заготовки, но способ движения зависит от станка. В одних установках бревно вращается относительно режущего узла, в других заготовку закрепляют, а фрезерующая головка движется вдоль неё. До запуска проверяют центровку, фиксацию и настройки под заданный размер.
Режущие элементы снимают древесину постепенно, пока поверхность не соответствует настройке оборудования. Изношенная оснастка, смещённые центры или неправильная подача могут оставить волны, ступени и участки с разным диаметром. Станок настраивают по технологической карте, а не подправляют глубину реза на глаз во время прохода.
После обработки измеряют диаметр в нескольких местах по длине и проверяют, не появились ли заметная конусность, изгиб или ступенчатая поверхность. Для измерения используют подходящий к профилю инструмент или шаблон; допустимые отклонения берут из проекта и требований изготовителя. Одного замера у торца недостаточно, чтобы оценить всю деталь.
Если паз и чаши выполняются отдельными операциями, бревно повторно устанавливают по базовым отметкам. Так сохраняют согласованность продольного профиля и угловых выборок. После каждой операции сверяют маркировку детали, её положение в стене и соответствие чертежу.
Количество снимаемой древесины ограничивают заданным сечением. Слишком глубокая обработка уменьшает толщину стенового элемента, а ошибка в положении паза меняет его посадку на соседний венец. Если после прохода видны крупные трещины, сколы или дефекты в зоне соединения, заготовку не отправляют в сборку без оценки.
Сушка и хранение
После грубой обработки бревна могут выдерживать на прокладках в штабелях под защитой от осадков и прямого длительного увлажнения. Между рядами оставляют предусмотренные технологией промежутки для движения воздуха, а штабель размещают на устойчивом основании. Конкретный способ складирования задаёт производитель с учётом длины и массы материала.
При сушке меняются размеры и форма древесины, могут проявиться трещины или коробление. Поэтому после выдержки и камерной сушки проверяют влажность, прямолинейность и диаметр ещё раз. Если конечный размер задают после сушки, заготовку возвращают на калибровочный этап согласно производственной карте.
Не следует оставлять круглые детали без опор или складывать их на неровное основание: тяжёлое бревно может сместиться и повредить поверхность. При перемещении длинных заготовок используют предназначенные для этого захваты и опоры. Перед монтажом сверяют маркировку и не смешивают детали, прошедшие разные этапы обработки.
Типичные дефекты и контроль качества
Механическая обработка не устраняет внутренние пороки древесины и не делает слабую заготовку пригодной для любой нагрузки. Снаружи могут быть заметны трещины, выпадающие сучки, обзол или сколы, а часть дефектов обнаруживается только при осмотре торца и выборок. Сомнительные участки оценивают по требованиям проекта и правилам сортировки древесины.
К распространённым отклонениям относятся разный диаметр по длине, продольный изгиб, волны после резца и смещение паза относительно оси. Такие дефекты затрудняют плотную сборку и могут изменить геометрию стены. Их фиксируют до отгрузки, чтобы решить, допустима ли подгонка, повторная обработка или отбраковка детали.
Сборка пробного участка помогает оценить, как сопрягаются бревна и совпадают ли угловые выборки. Проверяют равномерность посадки, положение продольного паза и соответствие контрольным размерам. Любые доработки выполняют по согласованной схеме, не снимая материал произвольно с несущих поверхностей.
Безопасность и приёмка партии
При работе станка опасны вращающееся бревно, режущая головка, выброс щепы и смещение длинной заготовки. Оператор должен пройти обучение, проверить ограждения и фиксирующие устройства и знать порядок аварийной остановки. Нельзя поправлять заготовку или очищать станок, пока движущиеся части не остановлены.
Одежда и волосы не должны попадать к вращающимся элементам; при обработке используют средства защиты, предусмотренные для конкретного оборудования. Перед запуском проверяют, что бревно закреплено, рабочая зона свободна, а ограждения установлены. Повреждённые защитные устройства требуют остановки и ремонта до продолжения работы.
Оцилиндровка влияет на посадку стеновых деталей, поэтому при приёмке партии проверяют диаметр в нескольких сечениях, прямолинейность, состояние поверхности и точность предусмотренных пазов и чаш. Допуски сверяют с проектом, а трещины и повреждения отмечают отдельно. Бревна с отклонениями сортируют и согласуют до сборки сруба.